| Введен в действие Постановлением Госстандарта РФ от 4 ноября 1998 г. N 387 МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ МАНИПУЛЯТОРЫ ДЛЯ КОНТАКТНОЙ ТОЧЕЧНОЙ СВАРКИ ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ Manipulators for
contact spot welding. Types, basic
parameters and dimensions ГОСТ 30220-95 Группа Г26 ОКП 38 6244 МКС 25.160.30 Предисловие 1. Разработан
МТК 72; Украинским конструкторско-технологическим институтом сварочного
производства (УкрИСП). Внесен Государственным комитетом Украины по стандартизации, метрологии и
сертификации. 2. Принят Межгосударственным Советом по
стандартизации, метрологии и сертификации (Протокол N 8 МГС от 10 октября 1995
г.). За принятие проголосовали: ┌────────────────────────────┬───────────────────────────────────┐ │ Наименование государства │ Наименование национального органа │ │ │ по стандартизации │ ├────────────────────────────┼───────────────────────────────────┤ │ Республика Армения │ Армгосстандарт │ │ Республика Беларусь │ Госстандарт Беларуси │ │ Республика Казахстан │ Госстандарт Республики Казахстан │ │ Киргизская Республика │ Киргизстандарт │ │ Республика Молдова │ Молдовастандарт │ │ Российская Федерация │ Госстандарт России │ │ Республика Таджикистан │ Таджикгосстандарт │ │ Туркменистан │ Главная государственная инспекция │ │ │ Туркменистана │ │ Республика Узбекистан │ Узгосстандарт │ │ Украина │ Госстандарт Украины │ └────────────────────────────┴───────────────────────────────────┘ 3. Постановлением Государственного
комитета Российской Федерации по стандартизации и метрологии от 4 ноября 1998
г. N 387 межгосударственный стандарт ГОСТ 30220-95 введен в действие
непосредственно в качестве государственного стандарта Российской Федерации с 1
января 2000 г. 4. Введен впервые. 1. Область
применения Настоящий стандарт распространяется на
манипуляторы для контактной точечной сварки (далее - манипуляторы),
предназначенные для установки и перемещения сварочного оборудования при
контактной точечной сварке плоскостных металлоконструкций. Требования настоящего стандарта являются
рекомендуемыми. 2. Типы и
исполнения 2.1. Манипуляторы должны изготавливаться
следующих типов: 1 - напольные; 2 - подвесные. 2.2. Манипуляторы должны изготавливаться
следующих исполнений: по числу степеней подвижности: - с одной степенью подвижности, - с двумя степенями подвижности, - с тремя степенями подвижности; по месту размещения источника сварочного
тока: - со встроенным в конструкцию
манипулятора источником сварочного тока, - со встроенным в
рабочий орган, установленный на манипулятор, источником сварочного тока, - с отдельным (вне конструкции
манипулятора) источником сварочного тока. 3. Основные
параметры и размеры Основные параметры и размеры
манипуляторов должны соответствовать указанным в
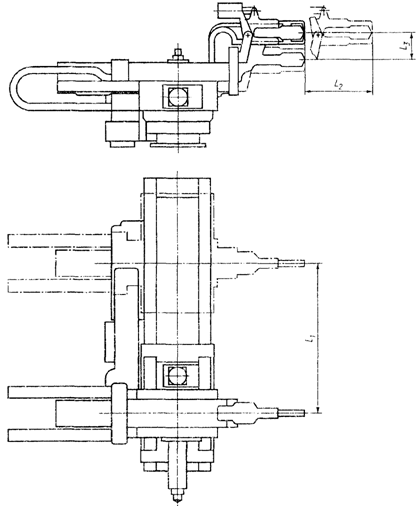
таблице 1. Обозначения основных параметров и размеров указаны на рисунке 1.
Рисунок 1 Примечание. Рисунок не определяет
конструкцию манипулятора. Таблица 1 ┌────────┬──────────┬─────────┬──────────┬─────────┬────────────┬─────────┐ │Номи- │Производи-│Продоль- │Поперечный│Вертика- │Максимальная│Скорость │ │нальная │тельность │ный ход │ход рабо- │льный ход│абсолютная │перемеще-│ │грузо- │сварки, │рабочего │чего орга-│рабочего │погрешность │ния, м/с,│ │подъем- │точек/мин,│органа │на L , мм,│органа │позициониро-│не менее │ │ность, │не менее │L , мм, │ 2 │L , мм, │вания, мм │ │ │кг │ │ 1 │не менее │ 3 │ │ │ │ │ │не менее │ │не менее │ │ │ ├────────┼──────────┼─────────┼──────────┼─────────┼────────────┼─────────┤ │ 100 │ 40 │ 630; │ 400; │ 100; │ 0,5 │ 0,5 │ ├────────┤ │ 1000; │ 500; │ 160; ├────────────┤ │ │ 160 │ │ 1250; │ 630; │ 250; │ 1,0 │ │ ├────────┼──────────┤ 1600; │ 800; │ 400 ├────────────┼─────────┤ │ 250 │ 30 │ 2000; │ 1000; │ │ 1,0 │ 0,4 │ │ │ │ 2500; │ 1250 │ │ │ │ │ │ │ 3150; │ │ │ │ │ ├────────┼──────────┤ 4000; ├──────────┼─────────┼────────────┼─────────┤ │ 400 │ 30 │ 6300; │ - │ - │ 1,0 │ 0,4 │ │ │ │ 10000 │ │ │ │ │ ├────────┴──────────┴─────────┴──────────┴─────────┴────────────┴─────────┤ │ Примечания. 1. Грузоподъемность включает в себя массу источника│ │сварочного тока и рабочего органа, кроме манипуляторов с отдельным│ │(вне конструкции манипулятора) источником сварочного тока. │ │ 2. Производительность соответствует продолжительности цикла сварки не│ │более 0,4 с и расстоянию между сварными точками 20 мм. │ │ 3. Грузоподъемность 400 кг применяется только для манипуляторов│ │с одной степенью подвижности. │ └─────────────────────────────────────────────────────────────────────────┘ |
 -
продольный ход рабочего органа;
 -
поперечный ход рабочего органа;
 -
вертикальный ход рабочего органа