| Введен в действие Постановлением Госстандарта РФ от 2 апреля 1996 г. N 242 МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ КОЛОННЫ ДЛЯ СВАРОЧНЫХ АВТОМАТОВ ТИПЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ Columns
for automatic welding machines. Types, basic
parameters and dimensions ГОСТ 23556-95 Группа Г26 ОКС 25.160.30; ОКП 38 6221, 38 6222, 38 6223 ПРЕДИСЛОВИЕ 1. Разработан
Украинским конструкторско-технологическим институтом сварочного производства (УкрИСП) (МТК 72). Внесен Государственным комитетом Украины по стандартизации, метрологии и
сертификации. 2. Принят
Межгосударственным советом по стандартизации, метрологии и сертификации.
Протокол N 7 МГС от 26 апреля 1995 г. За принятие проголосовали: ┌────────────────────────────┬───────────────────────────────────┐ │ Наименование государства │ Наименование национального органа │ │ │ по стандартизации │ ├────────────────────────────┼───────────────────────────────────┤ │Азербайджанская Республика │Азгосстандарт │ │Республика Армения │Армгосстандарт │ │Республика Белоруссия │Белстандарт │ │Республика Казахстан │Госстандарт Республики Казахстан │ │Киргизская Республика │Киргизстандарт │ │Республика Молдавия │Молдовастандарт │ │Российская Федерация │Госстандарт России │ │Республика Таджикистан │Таджикский государственный центр │ │ │по стандартизации, метрологии │ │ │и сертификации │ │Туркменистан │Туркменглавгосинспекция │ │Республика Узбекистан │Узгосстандарт │ │Украина │Госстандарт Украины │ └────────────────────────────┴───────────────────────────────────┘ 3. Постановлением Комитета Российской
Федерации по стандартизации, метрологии и сертификации от 2 апреля 1996 г. N
242 межгосударственный стандарт ГОСТ 23556-95 введен в действие непосредственно
в качестве государственного стандарта Российской Федерации с 1 июля 1996 г. 4. Взамен ГОСТ 23556-90. 1. ОБЛАСТЬ
ПРИМЕНЕНИЯ Настоящий стандарт распространяется на
колонны общего применения (далее - колонны), предназначенные для установки и
перемещения автоматов для дуговой сварки. Требования настоящего стандарта являются
обязательными. 2. ТИПЫ И
ИСПОЛНЕНИЯ Колонны должны быть изготовлены следующих
типов: 1 - стационарные; 2 - передвижные. Колонны должны быть изготовлены следующих
исполнений: по применяемым сварочным автоматам: - для самоходных автоматов; - для подвесных автоматов; по наличию поворота консоли колонны: - неповоротные; - поворотные; по скорости передвижения колонны: - со сварочной и маршевой скоростями; - с маршевой скоростью; по скорости перемещения консоли: - со сварочной и маршевой скоростями; - с маршевой скоростью. 3. ОСНОВНЫЕ
ПАРАМЕТРЫ И РАЗМЕРЫ Основные параметры и размеры колонн
должны соответствовать значениям, указанным в таблице 1 и в 4.1 - 4.3. Таблица 1 ┌──────┬───────────┬────────┬─────────────┬─────────────┬─────────────────┐ │L , мм│ L , мм │Нагрузка│ Наибольшая │ Скорость │ Пределы │ │ г │ в │на конец│ сварочная │ маршевого │ отклонения │ │ │ │консоли,│ скорость │перемещения, │ сварочной │ │ │ │ кг, │ линейного │ м/с (м/ч), │ скорости │ │ │ │не более│ перемещения │ не менее │ перемещения, % │ │ │ │ │ колонны ├─────┬───────┼─────────────────┤ │ │ │ │ и консоли, │кон- │колонны│ для колонн │ │ │ │ │ м/с (м/ч) │соли │ ├────────┬────────┤ │ │ │ │ │ │ │номи- │повы- │ │ │ │ │ │ │ │нальной │шенной │ │ │ │ │ │ │ │точности│точности│ ├──────┼───────────┼────────┼─────────────┼─────┼───────┼────────┼────────┤ │630; │ 680; 800; │125; 250│ 0,025 (90); │0,05 │ 0,1 │+/- 3,0 │+/- 0,8 │ │800; │1000; 1250 │ │0,04 (1440); │(180)│ (360) │ │ │ │1000 │ │ │ 0,05 (180) │ │ │ │ │ ├──────┼───────────┼────────┼─────────────┼─────┼───────┼────────┼────────┤ │1250; │1000; 1250;│ 250; │ 0,025 (90); │0,05 │ 0,1 │+/- 3,5 │+/- 1,0 │ │1600; │1600; 2000;│315; 500│ 0,04 (144); │(180)│ (360) │ │ │ │2000 │ 2500 │ │ 0,05 (180) │ │ │ │ │ ├──────┼───────────┼────────┼─────────────┼─────┼───────┼────────┼────────┤ │2500; │2000; 2500;│ 315; │0,016 (57,6);│0,04 │ 0,063 │+/- 4,5 │+/- 1,2 │ │3150; │3150; 4000;│500; 800│ 0,025 (90); │(144)│(226,8)│ │ │ │4000 │ 5000 │ │ 0,04 (144) │ │ │ │ │ ├──────┼───────────┼────────┼─────────────┼─────┼───────┼────────┼────────┤ │5000; │4000; 5000;│ 500; │ 0,01 (36); │0,025│ 0,04 │+/- 5,0 │+/- 1,5 │ │6300; │6300; 8000 │ 800; │0,016 (57,6);│(90) │ (144) │ │ │ │8000; │ │ 1250 │ 0,025 (90) │ │ │ │ │ │10000 │ │ │ │ │ │ │ │ ├──────┴───────────┴────────┴─────────────┴─────┴───────┴────────┴────────┤ │ Примечания. 1. Допускается разрабатывать и изготовлять колонны без│ │вертикального хода консоли. │ │ 2. Пределы отклонения сварочной скорости перемещения даны для│ │наибольшей скорости перемещения при номинальном напряжении. │ └─────────────────────────────────────────────────────────────────────────┘ Обозначения основных параметров и
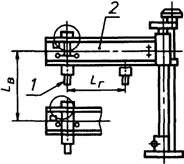
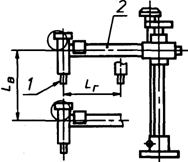
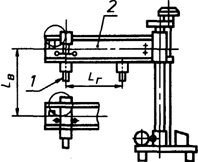
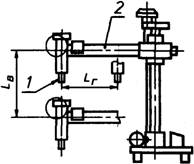
размеров указаны на рисунке 1. Тип 1 Для самоходного сварочного автомата
Для подвесного сварочного автомата
Тип 2 Для самоходного сварочного автомата
Для подвесного сварочного автомата
1 - сварочный автомат; 2 - консоль; консоли или сварочного автомата вдоль оси
консоли;
Примечание. Рисунок не определяет конструкцию
колонны. Рисунок 1 4. ТРЕБОВАНИЯ К
КОНСТРУКЦИИ 4.1. Скорость вертикального перемещения
консоли должна быть не менее 0,016 м/с (57,6 м/ч). 4.2. Отношение наибольшей сварочной
скорости линейного перемещения колонны и консоли к наименьшей должно
соответствовать одному из следующих значений: 10, 20, 50, 100. 4.3. Угол поворота консоли поворотных
колонн должен быть не менее 270°. |