| Введен в действие Постановлением Госстандарта РФ от 2 июня 1994 г. N 160 МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ СПЛАВЫ ЦИНКОВЫЕ ЛИТЕЙНЫЕ МАРКИ Zinc alloys for casting. Grades ГОСТ 25140-93 Группа В51 ОКП 17 2140 Предисловие 1. Разработан
Межгосударственным техническим комитетом 106 "Цветметпрокат",
Государственным научно-исследовательским и проектным институтом цветных
металлов (Гипроцветметобработка). Внесен Госстандартом России. 2. Принят Межгосударственным советом по
стандартизации, метрологии и сертификации (Протокол N 4-93 от 19 октября 1993
г.). За принятие проголосовали: ┌──────────────────────────┬─────────────────────────────────────┐ │ Наименование государства │ Наименование национального органа │ │ │ по стандартизации │ ├──────────────────────────┼─────────────────────────────────────┤ │Республика Армения │Армгосстандарт │ │Республика Беларусь │Белстандарт │ │Республика Казахстан │Госстандарт Республики Казахстан │ │Республика Молдова │Молдовастандарт │ │Российская Федерация │Госстандарт России │ │Туркменистан │Туркменгосстандарт │ │Республика Узбекистан │Узгосстандарт │ │Украина │Госстандарт Украины │ └──────────────────────────┴─────────────────────────────────────┘ 3. Постановлением Комитета Российской
Федерации по стандартизации, метрологии и сертификации от 02.06.1994 N 160
межгосударственный стандарт ГОСТ 25140-93 введен в действие непосредственно в
качестве государственного стандарта Российской Федерации с 1 января 1995 г. 4. Взамен ГОСТ 25140-82. 5. Ссылочные нормативно-технические
документы ───────────────────────────────────────┬────────────────────────── Обозначение НТД, на который дана ссылка│ Номер пункта, приложения ───────────────────────────────────────┼────────────────────────── ГОСТ 1497-84 │Приложение 1 ГОСТ 9012-59 │Приложение 1 ГОСТ 25284.0-82 - ГОСТ 25284.8-82 │2 1. Настоящий стандарт устанавливает марки
цинковых литейных сплавов в отливках. 2. Марки и химический состав цинковых
литейных сплавов должны соответствовать нормам, указанным в табл. 1. Таблица 1 ──────────┬───────────────────────────────────────────────────────────────────────── Марка │ Химический состав, % сплава ├─────────────────────────────────┬─────────────────────────────────────── │ основных компонентов │ примесей, не более ├──────┬──────┬──────┬──────┬─────┼────┬─────┬─────┬─────┬────┬─────┬───── │алю- │ меди │магния│железа│цинка│меди│свин-│кад-
│олова│же- │крем-│свин- │миния
│ │ │ │ │
│ца │мия │
│леза│ния │ца + │ │ │ │ │ │
│ │ │
│ │ │кад- │ │ │ │
│ │
│ │ │
│ │ │мия + │ │ │ │ │ │
│ │ │
│ │ │олова ──────────┼──────┼──────┼──────┼──────┼─────┼────┼─────┼─────┼─────┼────┼─────┼───── ZnА14А* │3,5
- │- │0,02 -│- │Ос- │0,06│0,004│0,003│0,001│0,06│0,015│0,007 │ 4,5│ │
0,06│ │таль-│ │
│ │ │
│ │ ЦА4о │3,5
- │- │0,02 -│- │ное
│0,06│0,005│0,003│0,001│0,06│0,015│0,009 │ 4,5│ │
0,06│ │ │
│ │ │
│ │ │ ЦА4 │3,5 - │- │0,02 -│- │
│0,06│0,01 │0,005│0,002│0,07│0,015│- │ 4,5│ │
0,06│ │ │
│ │ │
│ │ │ ZnА14Сu1А*│3,5 - │0,7 - │0,02 -│- │
│- │0,004│0,003│0,001│0,06│0,015│0,007 │ 4,5│
1,3│ 0,06│ │ │
│ │ │
│ │ │ ЦА4М1о │3,5
- │0,7 - │0,02 -│- │ │-
│0,005│0,003│0,001│0,06│0,015│0,009 │ 4,5│
1,3│ 0,06│ │ │
│ │ │ │
│ │ ЦА4М1 │3,5
- │0,7 - │0,02 -│- │ │-
│0,01 │0,005│0,002│0,07│0,015│- │ 4,5│
1,3│ 0,06│ │ │
│ │ │
│ │ │ ЦА4М1в │3,5
- │0,6 - │0,02 -│- │ │-
│0,02 │0,015│0,005│0,12│0,03 │- │ 4,5│
1,3│ 0,10│ │ │
│ │ │
│ │ │ ZnА14Сu3А*│3,5 - │2,5 - │0,02 -│- │
│- │0,004│0,003│0,001│0,06│0,015│0,007 │ 4,5│
3,7│ 0,06│ │ │
│ │ │
│ │ │ ЦА4М3о │3,5
- │2,5 - │0,02 -│- │ │-
│0,006│0,003│0,001│0,06│0,015│0,009 │ 4,5│
3,7│ 0,06│ │ │
│ │ │
│ │ │ ЦА4М3 │3,5
- │2,5 - │0,02 -│- │ │-
│0,01 │0,005│0,002│0,07│0,015│- │ 4,5│
3,7│ 0,06│ │ │
│ │ │
│ │ │ ЦА8М1 │7,1
- │0,70 -│0,01 -│- │ │-
│0,01 │0,006│0,002│0,10│0,015│- │ 8,9│
1,40│ 0,06│ │ │
│ │ │
│ │ │ ЦА30М5 │28,5
-│3,8 - │0,01 -│0,01 -│ │-
│0,02 │0,016│0,01 │- │0,075│- │ 32,1│
5,6│ 0,08│ 0,5│ │
│ │ │
│ │ │ Примечания. 1. По требованию потребителя
в сплавах марок ZnА14А, ЦА4о, ЦА4 допускается массовая
доля меди как легирующего элемента до 0,10%. 2. По согласованию изготовителя с
потребителем в сплавах марок ЦА4М3о допускается массовая доля олова до 0,002%,
кадмия - до 0,004% при сумме примесей свинца, кадмия и олова не более 0,009%. 3. По требованию потребителя в сплавах
марок ЦА4, ЦА4М1 и ЦА4М3 массовая доля свинца должна
быть не более 0,006%. 4. Определение химического состава
сплавов проводят по ГОСТ 25284.0 - ГОСТ 25284.8. Допускается определять
химический состав другими методами, обеспечивающими точность не ниже приведенной в указанных стандартах. При возникновении разногласий в оценке
химического состава определение проводят по ГОСТ 25284.0 - ГОСТ 25284.8. 5. Звездочкой отмечены сплавы,
изготовляемые по согласованию потребителя с изготовителем. 3. Механические свойства сплавов
приведены в Приложении 1. 4. Физические характеристики сплавов и
рекомендации по их применению приведены в Приложениях 2 и 3. Приложение 1 Справочное МЕХАНИЧЕСКИЕ СВОЙСТВА ЦИНКОВЫХ СПЛАВОВ 1. Механические свойства цинковых сплавов
приведены в табл. 2. Таблица 2 ──────────┬──────────┬──────────────────────────────────────────── Марка │ Способ │ Механические свойства, не менее сплава │ литья ├───────────────┬────────────────┬─────────── │ │ временное │ относительное │твердость, │ │ сопротивление,│сопротивление, %│ НВ │ │ МПа (кгс/мм2) │ │ ──────────┼──────────┼───────────────┼────────────────┼─────────── ZnА14А │К │196 (20) │1,2 │70 ЦА4о, ЦА4 │Д │256 (26) │1,8 │70 ──────────┼──────────┼───────────────┼────────────────┼─────────── ZnА14Сu1А,│К │215 (22) │1,0 │80 ЦА4М1о, │Д │270 (28) │1,7 │80 ЦА4М1 │ │ │ │ ──────────┼──────────┼───────────────┼────────────────┼─────────── ЦА4М1в │К, Д │196 (20) │0,5 │65 ──────────┼──────────┼───────────────┼────────────────┼─────────── ZnА14Сu3А,│П │215 (22) │1,0 │85 ЦА4М3о │К │235 (24) │1,0 │90 ЦА4М3 │Д │290 (30) │1,5 │90 ──────────┼──────────┼───────────────┼────────────────┼─────────── ЦА8М1 │К │235 (24) │1,5 │70 │Д │270 (28) │1,5 │90 ЦА30М5 │К │435 (44) │8,0 │115 │Д │370 (38) │1,0 │115 Примечание. Условные обозначения способов
литья: П - литье в песчаные формы; К - литье в кокиль; Д - литье под давлением. 2. Механические свойства определяют на
отдельно отлитых образцах при литье в кокиль и под давлением или на образцах,
изготовленных из отдельно отлитых проб при литье в песчаные формы. Диаметр
рабочей части отдельно отлитых образцов и образцов, вырезанных из проб, должен
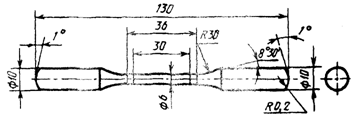
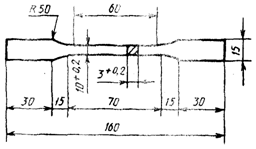
быть 10 мм, расчетная длина 50 мм. Форма и размер образцов, отлитых под
давлением, приведены на чертеже. Формы и размеры образцов, отлитых под давлением Круглый
Плоский
3. Отдельно отлитые образцы при всех
видах литья испытывают с литейной коркой. Допускается нарушение сплошности
литейной корки в местах зачистки поверхности образца. 4. Способ отливки образцов соответствует
способу изготовления отливок. Допускается для всех видов литья проводить
проверку механических свойств на образцах, отлитых в кокиль; при этом следует
руководствоваться данными механических свойств для
литья в кокиль. 5. При определении механических свойств
на образцах, вырезанных непосредственно из тела отливок, тип, размер образцов и
уровень механических свойств устанавливаются нормативно-технической документацией
на конкретные отливки. 6. Испытание образцов на растяжение
проводят в соответствии с ГОСТ 1497; твердость по Бринеллю определяют по ГОСТ
9012. Приложение 2 Справочное ФИЗИЧЕСКИЕ ХАРАКТЕРИСТИКИ СПЛАВОВ Таблица 3 ──────┬──────┬────────────┬──────────┬──────────┬───────────────── Марка│Плот- │Температур- │Удельная │Теплопро- │Температурный сплава│ность,│ный интервал│теплоем- │водность, │коэффициент ли- │г/см3 │затвердева- │кость при │Вт/м х °С │нейного расшире- │ │ния, °С │20 °С, │ │ния в интервале │ │ │Дж/кг х °С│ │температур │ │ │ │ │20 - 100 °С, │ │ │ │ │ -6 │ │ │ │ │альфа х 10 l/°С ──────┼──────┼────────────┼──────────┼──────────┼───────────────── ЦА4 │6,7 │380 - 386 │410 │113 │26,0 ЦА4М1 │6,7 │380 - 386 │440 │109 │26,5 ЦА4М3 │6,8 │379 - 389 │427 │105 │29,5 ЦА8М1 │6,3 │375 - 404 │- │- │- ЦА30М5│4,8 │480 - 563 │- │- │- Приложение 3 Справочное РЕКОМЕНДАЦИИ ПО ПРИМЕНЕНИЮ СПЛАВОВ Таблица 4 ──────────┬─────────────────────────┬───────────────────────────── Марка │ Характерные свойства │ Область применения сплава │ │ ──────────┼─────────────────────────┼───────────────────────────── ZnА14А │ Хорошая жидкотекучесть, │ В автомобильной, тракторной, │повышенная коррозионная │электротехнической и других │стойкость, стабильность │отраслях промышленности для │размеров │отливки деталей приборов, ЦА4о │ Хорошая жидкотекучесть, │требующих стабильности │хорошая коррозионная │размеров │стойкость, стабильность │ │размеров │ ЦА4 │ Как для марки ЦА4о, но │ │с меньшей коррозионной │ │стойкостью │ ──────────┼─────────────────────────┼───────────────────────────── ZnА14Сu1А │ Хорошая жидкотекучесть, │ В автомобильной, тракторной, │повышенная коррозионная │электротехнической и других │стойкость, практически │отраслях промышленности для │неизменяемость размеров │отливки корпусных, арматур- │при естественном старении│ных, декоративных деталей, не ЦА4М1о │ Хорошая жидкотекучесть, │требующих повышенной точности │хорошая коррозионная │ │стойкость, практически │ │неизменяемость размеров │ │при естественном старении│ ЦА4М1 │ Как для марки ЦА4М1о, │ │но с меньшей │ │устойчивостью размеров │ ──────────┼─────────────────────────┼───────────────────────────── ЦА4М1в │ По технологическим и │ В различных отраслях промыш- │эксплуатационным свойст- │ленности для литья неответст- │вам уступает предыдущим │венных деталей │маркам сплавов этой груп-│ │пы │ ──────────┼─────────────────────────┼───────────────────────────── ZnА14Сu3А │ Хорошая жидкотекучесть, │ В автомобильной и других │высокая прочность, │отраслях промышленности для │хорошая коррозионная │изготовления деталей, требую- │стойкость, изменяемость │щих повышенную точность │размеров до 0,5% │ ЦА4М3о │ Хорошая жидкотекучесть, │ │высокая прочность, │ │хорошая коррозионная │ │стойкость, изменяемость │ │размеров до 0,5% │ ЦА4М3 │ Как для марки ЦА4М3о, │ │но с пониженной │ │коррозионной стойкостью │ ──────────┼─────────────────────────┼───────────────────────────── ЦА30М5 │ Предназначается для │ Вкладыши подшипников, втулки │замены стандартного │балансированной подвески, │антифрикционного сплава │червячные шестерни, сепара- │ЦАМ10-5, значительно │торы подшипников качения │превосходит его по │ │механическим свойствам │ │и износостойкости │ ──────────┼─────────────────────────┼───────────────────────────── ЦА8М1 │ Как для марки ЦА4М1, │ В автомобильной, тракторной, │но с более высокими │электротехнической и других │прочностными свойствами │отраслях промышленности |