| Утвержден и введен
в действие Постановлением Госстроя СССР от 19 июня 1986 г. N 82 ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР ТРУБЫ СТЕКЛЯННЫЕ И ФАСОННЫЕ ЧАСТИ К НИМ ТЕХНИЧЕСКИЕ УСЛОВИЯ Glass pipes and
fittings. Specifications ГОСТ 8894-86 Группа И11 ОКП 59 2500 Взамен ГОСТ 8894-77 Постановлением Государственного комитета
СССР по делам строительства от 19 июня 1986 г. N 82 срок введения установлен с
01.01.87. Разработан Министерством промышленности
строительных материалов СССР, Министерством монтажных и специальных
строительных работ СССР. Исполнители: Е.В. Соболев, канд. техн.
наук; В.Е. Голубев, канд. техн. наук; М.Л. Кудрякова; В.Г. Моисеев, канд. техн.
наук; С.В. Голенков; А.С. Чесноков, канд. техн. наук; И.Н. Соловьева; М.Г.
Скакунов, д-р техн. наук; В.И. Каптелов; Р.И. Шарунова; Л.В. Дробинина Внесен Министерством промышленности
строительных материалов СССР Зам. министра В.И. Чирков Настоящий стандарт распространяется на
стеклянные трубы и фасонные части к ним из стекла 13В, предназначенные для
напорных, безнапорных и вакуумных трубопроводов, используемых для
транспортирования жидких, газообразных и твердых веществ с различными
физико-химическими свойствами (за исключением плавиковой кислоты) при
температуре от минус 50 до плюс 120 °С. Стеклянные трубы и фасонные части к ним
могут быть использованы в качестве деталей аппаратов при температуре от минус
50 до плюс 250 °С. 1. Типы и размеры 1.1. Форма, размеры и отклонения
размеров, а также внутреннее гидравлическое рабочее давление труб должны
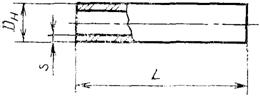
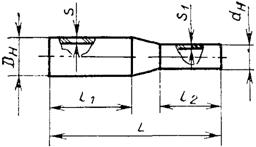
соответствовать указанным на черт. 1 и в табл. 1.
Черт. 1 Таблица 1 Размеры, мм ─────────┬───────────────────┬────────────────┬─────────────────── Условный │Наружный диаметр D │Толщина стенки s│Внутреннее гидрав- проход D │ н│ │лическое рабочее у├────────┬──────────┼────────┬───────┤давление не менее, │ Номин. │ Пред. │ Номин. │ Пред. │МПа (кгс/см2) │ │ откл. │ │ откл. │ ─────────┼────────┼──────────┼────────┼───────┼─────────────────── 40 │ 45 │ - 2 │ 4,0 │+/- 1,0│ 0,7 (7) 50 │ 67 │ - 2 │ 5,0 │+/- 1,0│ 0,6 (6) 80 │ 93 │ - 3 │ 6,0 │+/- 1,0│ 0,5 (5) 100 │ 122 │ - 4 │ 7,0 │+/- 1,0│ 0,4 (4) 150 │ 169 │ - 4 │ 9,5 │+/- 1,0│ 0,3 (3) 200 │ 221 │ - 5 │ 11,5 │+/- 1,5│ 0,2 (2) Трубы и фасонные части высшей категории
качества Примечание. Требования настоящего
стандарта к трубам 1.2. Трубы от Отклонения от размеров по длине не должны
превышать +/- 15 мм. 1.3. Масса 1 м труб приведена в справочном
Приложении. 1.4. Фасонные части должны
изготавливаться следующих типов: отводы под углом 90, 75, 60, 45, 30, 15°; отводы двойные; отступы; тройники равнопроходные; тройники переходные; крестовины; переходы. 1.5. Форма, размеры и отклонения от
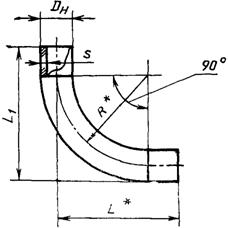
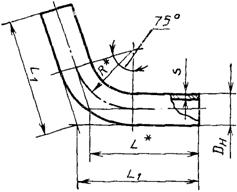
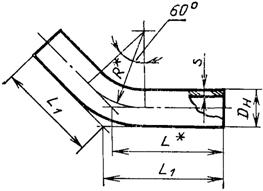
размеров фасонных частей должны соответствовать указанным на черт. 2 - 13 и в
табл. 2 - 13. Отводы под углом 90°
Черт. 2 Таблица 2 мм ──────┬─────────────────┬──────────────┬─────────────┬─────┬────── D │ D │ s │ L │ L* │ R* у │ н │ │ 1 │ │ ├────────┬────────┼──────┬───────┼──────┬──────┤ │ │ Номин. │ Пред. │Номин.│ Пред. │Номин.│ Пред.│ │ │ │ откл. │ │ откл. │ │ откл.│ │ ──────┼────────┼────────┼──────┼───────┼──────┼──────┼─────┼────── 40 │ 45 │ - 2 │ 4,0 │+/- 1,0│ 285 │+/- 10│ 260 │ 160 50 │ 67 │ - 2 │ 5,0 │+/- 1,0│ 335 │+/- 10│ 300 │ 180 80 │ 93 │ - 3 │ 6,0 │+/- 1,0│ 365 │+/- 10│ 320 │ 180 100 │ 122 │ - 4 │ 7,0 │+/- 1,5│ 310 │+/- 10│ 250 │ 150 100 │ 122 │ - 4 │ 7,0 │+/- 1,5│ 395 │+/- 10│ 330 │ 200 150 │ 169 │ - 4 │ 9,5 │+/- 1,5│ 420 │+/- 10│ 335 │ - 150 │ 169 │ - 4 │ 9,5 │+/- 1,5│ 535 │+/- 10│ 450 │ 300 200 │ 221 │ - 5 │ 11,5 │+/- 1,5│ 635* │ - │ 635 │ 400 Примечания. 1. Размеры на черт. 2 - 11 и
в табл. 2 - 11, отмеченные звездочкой, являются справочными и не
контролируются. 2. Отклонения от размеров наружного
диаметра и толщины стенки фасонных частей, указанные в табл. 2 - 13, приведены
для прямых участков фасонных частей. Длина прямых участков не должна быть
менее, мм: 80 - для фасонных частей 100
" " "
120
" " "
130
" " "
150
" " "
200
" " "
3. Отклонения от размеров фасонных частей
на изогнутых участках, а также в области сварного шва не должны превышать, мм: по наружному диаметру: + 4; - 6
- для фасонных частей + 5; - 8
- " " "
+ 6; - 8
- " " "
+ 6; - 9
- " " "
+ 7; - 11 -
" " "
по толщине стенки: +/- 1,5 - для фасонных частей +/- 2,0 -
" " "
+/- 3,0 -
" " "
4. Фасонные части Отводы под углом 75°
Черт. 3 Таблица 3 мм ────┬────────────────────┬─────────────┬─────────────┬─────┬────── D │ D │ s │ L │ L* │ R* у │ н │ Пред. откл. │ 1 │ │ ├────────┬───────────┤ +/- 1,0 │ Пред. откл. │ │ │ Номин. │Пред. откл.│ │ +/- 10 │ │ ────┼────────┼───────────┼─────────────┼─────────────┼─────┼────── 40 │ 45 │ - 2 │ 4,0 │ 250 │ 230 │ 140 50 │ 67 │ - 2 │ 5,0 │ 290 │ 265 │ 160 80 │ 93 │ - 3 │ 6,0 │ 320 │ 285 │ 150 Отводы под углом 60°
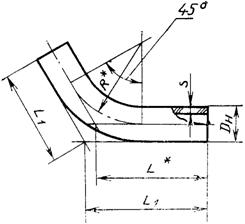
Черт. 4 Таблица 4 мм ───────┬─────────────────────┬───────────┬────────────┬─────┬───── D │ D │ s │ L , │ L* │ R* у │ н │Пред. откл.│ 1 │ │ ├───────┬─────────────┤ +/- 1,0 │Пред. откл. │ │ │Номин. │ Пред. откл. │ │ +/- 10 │ │ ───────┼───────┼─────────────┼───────────┼────────────┼─────┼───── 40 │ 45 │ -2 │ 4,0 │ 245 │ 230 │ 140 50 │ 67 │ -2 │ 5,0 │ 265 │ 245 │ 160 80 │ 93 │ -3 │ 6,0 │ 280 │ 255 │ 150 Отводы под углом 45°
Черт. 5 Таблица 5 мм ───────┬────────────────┬────────────────┬───────────┬────────┬────── D │ D │ s │ L │ L* │ R* у │ н │ │ 1 │ │ ├───────┬────────┼────────┬───────┤Пред. откл.│ │ │Номин. │ Пред. │ Номин. │ Пред. │ +/- 10 │ │ │ │ откл. │ │ откл. │ │ │ ───────┼───────┼────────┼────────┼───────┼───────────┼────────┼────── 40 │ 45 │ - 2 │ 4,0 │+/- 1,0│ 190 │ 180 │ 140 50 │ 67 │ - 2 │ 5,0 │+/- 1,0│ 220 │ 205 │ 160 80 │ 93 │ - 3 │ 6,0 │+/- 1,0│ 250 │ 230 │ 150 100 │ 122 │ - 4 │ 7,0 │+/- 1,5│ 275 │ 250 │ 150 Отводы под углом 30°
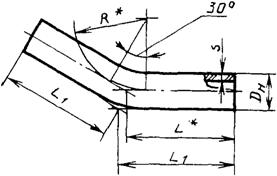
Черт. 6 Таблица 6 мм ──────┬──────────────────┬───────────┬────────────┬───────┬─────── D │ D │ s │ L │ L* │ R* у │ н │ │ 1 │ │ ├────────┬─────────┤Пред. откл.│Пред. откл. │ │ │ Номин. │ Пред. │ +/- 1,0 │ +/- 10 │ │ │ │ откл. │ │ │ │ ──────┼────────┼─────────┼───────────┼────────────┼───────┼─────── 40 │ 45 │ - 2 │ 4,0 │ 185 │ 180 │ 140 50 │ 67 │ - 2 │ 5,0 │ 200 │ 190 │ 160 80 │ 93 │ - 3 │ 6,0 │ 225 │ 210 │ 150 Отводы под углом 15°
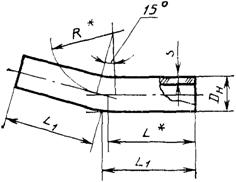
Черт. 7 Таблица 7 мм ────┬────────────────┬────────────────┬───────────┬───────┬─────── D │ D │ s │ L │ L* │ R* у │ н │ │ 1 │ │ ├────────┬───────┼──────┬─────────┤Пред. откл.│ │ │ Номин. │ Пред. │Номин.│ Пред. │ +/- 10 │ │ │ │ откл. │ │ откл. │ │ │ ────┼────────┼───────┼──────┼─────────┼───────────┼───────┼─────── 40 │ 45 │ - 2 │ 4,0 │ +/- 1,0 │ 185 │ 180 │ 140 50 │ 67 │ - 2 │ 5,0 │ +/- 1,0 │ 195 │ 190 │ 160 80 │ 93 │ - 3 │ 6,0 │ +/- 1,0 │ 195 │ 190 │ 150 100 │ 122 │ - 4 │ 7,0 │ +/- 1,5 │ 260 │ 250 │ 150 Отводы двойные
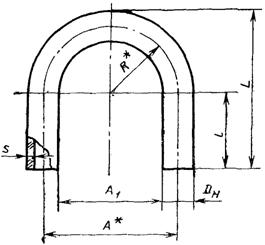
Черт. 8 Таблица 8 мм ────┬────────────┬──────────────┬──────┬──────┬───┬───────────┬─── D │ D │ s │ l │ L │ A*│ А │ R* у │ н │ │ Пред.│Пред. │ │ 1 │ ├──────┬─────┼──────┬───────┤ откл.│откл. │ ├────┬──────┤ │Номин.│Пред.│Номин.│ Пред. │+/- 10│+/- 10│ │Но- │Пред. │ │ │откл.│ │ откл. │ │ │ │мин.│откл. │ ────┼──────┼─────┼──────┼───────┼──────┼──────┼───┼────┼──────┼─── 40 │ 45 │ - 2 │ 4,0 │+/- 1,0│ 100 │ 210 │140│ 95 │+/- 10│ 70 │ │ │ │ │ │ 215 │180│135 │+/- 10│ 90 │ │ │ │ │ │ 245 │240│195 │+/- 10│120 ────┼──────┼─────┼──────┼───────┼──────┼──────┼───┼────┼──────┼─── 50 │ 67 │ - 2 │ 5,5 │+/- 1,5│ 100 │ 210 │150│ 85 │+/- 2 │ 75 │ │ │ │ │ │ 235 │200│135 │+/- 10│100 │ │ │ │ │ │ 265 │260│195 │+/- 10│130 ────┼──────┼─────┼──────┼───────┼──────┼──────┼───┼────┼──────┼─── 80 │ 93 │ - 3 │ 6,5 │+/- 1,5│ 150 │ 295 │190│ 98 │+/- 2 │ 95 │ │ │ │ │ │ 305 │210│105 │+/- 10│105 │ │ │ │ │ │ 335 │270│180 │+/- 10│135 ────┼──────┼─────┼──────┼───────┼──────┼──────┼───┼────┼──────┼─── 100 │ 122 │ - 4 │ 7,0 │+/- 1,5│ 150 │ 320 │220│100 │+/- 10│110 │ │ │ │ │ │ 325 │230│110 │+/- 10│115 │ │ │ │ │ │ 355 │290│170 │+/- 10│145 Допускается по соглашению
предприятия-изготовителя с заказчиком изготавливать двойные отводы Отступы
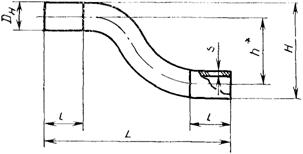
Черт. 9 Таблица 9 мм ────┬──────────────┬───────────────┬────────┬────────┬────┬─────── D │ D │ s │ L │ l │ h* │ H у │ н │ │ Пред. │ Пред. │ │ Пред. ├────────┬─────┼───────┬───────┤ откл. │ откл. │ │ откл. │ Номин. │Пред.│Номин. │ Пред. │ +/- 10 │ +/- 10 │ │+/- 10 │ │откл.│ │ откл. │ │ │ │ ────┼────────┼─────┼───────┼───────┼────────┼────────┼────┼─────── 40 │ 45 │ - 2 │ 4,0 │+/- 1,0│ 375 │ 100 │ 80 │ 125 50 │ 67 │ - 2 │ 5,0 │+/- 1,0│ 450 │ 110 │110 │ 180 80 │ 93 │ - 3 │ 6,5 │+/- 1,5│ 550 │ 120 │140 │ 235 100 │ 122 │ - 4 │ 7,0 │+/- 1,5│ 500 │ 110 │160 │ 280 Тройники равнопроходные
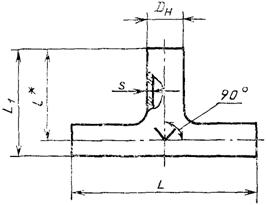
Черт. 10 Таблица 10 мм ────┬─────────────┬──────────────┬─────────────┬─────────────┬──── D │ D │ s │ L │ L │ l* у │ н │ │ │ 1 │ ├──────┬──────┼──────┬───────┼──────┬──────┼──────┬──────┤ │Номин.│ Пред.│Номин.│ Пред. │Номин.│Пред. │Номин.│ Пред.│ │ │ откл.│ │ откл. │ │откл. │ │ откл.│ ────┼──────┼──────┼──────┼───────┼──────┼──────┼──────┼──────┼──── 40 │ 45 │ - 2 │ 4,0 │+/- 1,0│ 300 │+/- 10│ 175 │+/- 10│150 50 │ 67 │ - 2 │ 5,0 │+/- 1,0│ 400 │+/- 10│ 235 │+/- 10│200 80 │ 93 │ - 3 │ 6,0 │+/- 1,0│ 475 │+/- 10│ 295 │+/- 10│250 100 │ 122 │ - 4 │ 7,0 │+/- 1,0│ 500 │+/- 10│ 310 │+/- 10│250 150 │ 169 │ - 4 │ 9,5 │+/- 1,5│ 640 │+/- 15│ 470 │+/- 15│385 200 │ 221 │ - 5 │ 11,5 │+/- 1,5│ 720*│ - │ 560*│ - │450 Тройники переходные
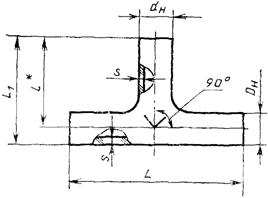
Черт. 11 Таблица 11
мм ───┬───┬────────────┬────────────┬──────────────┬────────────┬─────────────┬──────┬─── D │d │
D │ d
│ s │ s
│ L │ L │ l* у │ у │ н
│ н │ │ 1
│ │ 1 │ │ ├──────┬─────┼──────┬─────┼──────┬───────┼──────┬─────┼──────┬──────┤Пред.
│ │ │Номин.│Пред.│Номин.│Пред.│Номин.│Пред. │Номин.│Пред.│Номин.│Пред.
│откл. │ │ │
│откл.│ │откл.│ │откл. │
│откл.│ │откл.
│+/- 10│ ───┼───┼──────┼─────┼──────┼─────┼──────┼───────┼──────┼─────┼──────┼──────┼──────┼─── 50│ 40│ 67 │
- 2 │ 45 │ - 2 │ 5,0 │+/- 1,0│ 4,0 │+-1,0│ 400 │+/- 10│ 185 │150 80│ 50│ 93 │
- 3 │ 67 │ - 2 │ 6,0 │+/- 1,0│ 5,0 │+-1,0│ 475 │+/- 10│ 245 │200 100│ 50│ 122 │ - 4 │ 67 │
- 2 │ 7,0 │+/- 1,0│
5,0 │+-1,0│ 500 │+/- 10│ 260 │200 100│ 80│ 122 │ - 4 │ 93 │
- 3 │ 7,0 │+/- 1,0│
6,0 │+-1,0│ 500 │+/- 10│ 310 │250 150│100│ 169 │ - 4 │ 122 │ - 4 │ 9,5 │+/- 1,5│ 7,0 │+-1,0│ 650 │+/- 15│ 460 │375 200│150│ 221 │ - 5 │ 169 │ - 4 │11,5 │+/- 1,5│ 9,5 │+-1,5│ 720* │ - │
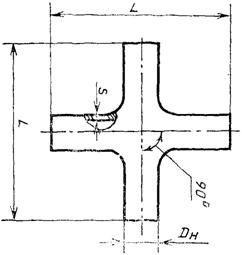
530* │420 Крестовины
Черт. 12 Таблица 12 мм ───────────┬──────────────────────────┬─────────────┬───────────── D │ D │ s │ L у │ н │ Пред. откл. │ Пред. откл. ├─────────────┬────────────┤ +/- 1,0 │ +/- 10 │ Номин. │Пред. откл. │ │ ───────────┼─────────────┼────────────┼─────────────┼───────────── 40 │ 45 │ - 2 │ 4,0 │ 300 50 │ 67 │ - 2 │ 5,0 │ 400 80 │ 93 │ - 3 │ 6,0 │ 475 100 │ 122 │ - 4 │ 7,0 │ 500 Переходы
Черт. 13 Таблица 13 мм ───┬───┬────────────┬────────────┬──────────────┬──────────────┬──────────────┬─────────────┬───────────── D │d │ D │ d │ s │ s │ L │ l │ l у │ у │ н │ н │ │ 1 │ │ 1 │ 2 │ ├──────┬─────┼──────┬─────┼──────┬───────┼──────┬───────┼──────┬───────┼──────┬──────┼──────┬────── │ │Номин.│Пред.│Номин.│Пред.│Номин.│ Пред. │Номин.│Пред. │Номин.│Пред. │Номин.│Пред. │Номин.│Пред. │ │ │откл.│ │откл.│ │ откл. │ │откл. │ │откл. │ │откл. │ │откл. ───┼───┼──────┼─────┼──────┼─────┼──────┼───────┼──────┼───────┼──────┼───────┼──────┼──────┼──────┼────── 50│ 40│ 67 │ - 2 │ 45 │ - 2 │ 5,0 │+/- 1,0│ 4,0 │+/- 1,0│ 300 │+/- 10 │ 120 │+/- 10│ 100 │+/- 10 80│ 50│ 93 │ - 3 │ 67 │ - 2 │ 6,0 │+/- 1,0│ 5,0 │+/- 1,0│ 325 │+/- 10 │ 130 │+/- 10│ 120 │+/- 10 100│ 50│ 122 │ - 4 │ 67 │ - 2 │ 7,0 │+/- 1,0│ 5,0 │+/- 1,0│ 325 │+/- 10 │ 130 │+/- 10│ 120 │+/- 10 100│ 80│ 122 │ - 4 │ 93 │ - 3 │ 7,0 │+/- 1,0│ 5,0 │+/- 1,0│ 325 │+/- 1,0│ 130 │+/- 10│ 130 │+/- 10 150│100│ 169 │ - 4 │ 122 │ - 4 │ 9,5 │+/- 1,5│ 7,0 │+/- 1,0│ 650 │+/- 15 │ 370 │+/- 15│ 240 │+/- 15 200│150│ 221 │ - 5 │ 169 │ - 4 │11,5 │+/- 1,5│ 9,5 │+/- 1,5│ 600* │ - │ 250* │ - │ 200* │ - 1.6. Условное обозначение труб и фасонных
частей должно состоять из наименования изделия, цифр, означающих условный
проход и длину трубы, и обозначения настоящего стандарта. Пример условного обозначения трубы Труба 40 х 2500 ГОСТ 8894-86 То же, отвода под углом 90° Отвод 90° - 50 ГОСТ 8894-86 То же, перехода Переход 100/80 ГОСТ 8894-86 2. Технические
требования 2.1. Трубы и фасонные части к ним должны
изготавливаться в соответствии с требованиями настоящего стандарта по
технологической документации, утвержденной в установленном порядке. 2.2. Трубы по всей длине должны быть
прямолинейными. Отклонение от прямолинейности образующей наружной поверхности
трубы не должно превышать: 0,20 % длины - для труб 0,15 %
" " "
0,10 %
" " "
2.3. Торцы труб и фасонных частей должны
иметь шлифованную поверхность. 2.4. Плоскость торцов труб и фасонных
частей должна быть перпендикулярна образующей наружной поверхности. Отклонение
от перпендикулярности плоскости торцов труб и фасонных частей относительно образующей
наружной поверхности не должно превышать указанного в табл. 14. Таблица 14 мм ────────┬───────────────────────────────────────────────────────── D │ Отклонение от перпендикулярности у │ плоскости торцов для изделий ├───────────────────────────┬───────────────────────────── │ высшей категории качества │ первой категории качества ────────┼───────────────────────────┼───────────────────────────── 40 │ 0,6 │ 0,7 50 │ 1,2 │ 1,4 80, 100│ 1,5 │ 1,7 150, 200│ 2,9 │ 3,0 2.5. Углы между образующими наружных
поверхностей фасонных частей должны соответствовать указанным на черт. 2 - 7 и
10 - 12. Отклонение угла между образующими наружных поверхностей фасонных
частей не должно превышать +/- 1°. 2.6. Оси двойных отводов и отступов
должны быть параллельны между собой. Отклонение от параллельности образующих
наружных поверхностей двойных отводов и отступов, которое соответствует
отклонению от параллельности осей двойных отводов и отступов, на длине 100 мм
не должно превышать размеров, указанных в табл. 15. Таблица 15 мм ────────┬───────────────────────────────────────────────────────── D │ Отклонение от параллельности образующих наружных у │ поверхностей для изделий ├────────────────────────────┬──────────────────────────── │ высшей категории качества │ первой категории качества ────────┼────────────────────────────┼──────────────────────────── 40, 50 │ 1,5 │ 2,0 80, 100 │ 2,0 │ 2,5 2.7. Образующие наружных поверхностей
фасонных частей должны лежать в одной плоскости. Отклонение образующих наружных
поверхностей фасонных частей от горизонтальной плоскости не должно превышать 3
мм. 2.8. По показателям внешнего вида
(порокам) трубы и фасонные части должны соответствовать требованиям, указанным
в табл. 16. Таблица 16 мм ──────────────────────────────────┬─────────────────────────────── Наименование показателя │ Норма для изделий ├────────────────┬────────────── │высшей категории│первой катего- │ качества │рии качества ──────────────────────────────────┼────────────────┴────────────── Инородные разрушающие включения │ Не допускаются (частицы огнеупорных или других │ материалов), вызывающие остаточные│ внутренние напряжения │ Инородные неразрушающие включения│ Не допускаются размером по (непроваренные частицы шихты, │наибольшему измерению более закристаллизовавшееся стекло) │2 мм Посечки │ Не допускаются Рух поверхностный │ Не нормируется Пузыри закрытые, мошка │ Не нормируются Пузыри капиллярные открытые │ Не нормируются Пузыри наборные открытые │ Не допускаются Сколы на торцах для изделий: │ Не допускаются длиной (от │торца вдоль изделия) более, │мм: D 40, 50, 80 и 100 мм │ 5 │ 10 у │ │ D 150 и 200 мм │ 13 │ 15 у │ │ │ шириной более, мм: D 40, 50, 80 и 100 мм │ 3 │ 5 у │ │ D 150 и 200 мм │ 8 │ 10 у │ │ │ глубиной более, мм: D 40 и 50 мм │ 0,5 у │ D 80 и 100 мм │ 1,0 у │ D 150 мм │ 2,0 у │ D 200 мм │ 2,5 у │ 2.9. Трубы и фасонные части должны быть
отожжены. Величина остаточных внутренних напряжений в изделиях не должна
превышать 100 нм/см, что соответствует цветам интерференции, приведенным в
табл. 17. Таблица 17 ─────────┬────────────────────────────────────────┬─────────────── D , мм │ Цвет интерференции │ Норма у │ │ ─────────┼────────────────────────────────────────┼─────────────── 40 │Пурпурно-фиолетовый, красный, голубой │ Допускаются ├────────────────────────────────────────┼─────────────── │Белый, желтый, желто-зеленый, зеленый, │ Не допускаются │светло-желтый, оранжевый, │ │голубовато-зеленый │ ─────────┼────────────────────────────────────────┼─────────────── 50 │Пурпурно-фиолетовый, красный, оранжевый,│ Допускаются │голубой │ ├────────────────────────────────────────┼─────────────── │Белый, желтый, темно-зеленый, зеленый, │ Не допускаются │светло-желтый, голубовато-зеленый │ ─────────┼────────────────────────────────────────┼─────────────── 80 и 100│Пурпурно-фиолетовый, красный, оранжевый,│ Допускаются │голубой, голубовато-зеленый │ ├────────────────────────────────────────┼─────────────── │Белый, желтый, темно-зеленый, зеленый, │ Не допускаются │светло-желтый │ ─────────┼────────────────────────────────────────┼─────────────── 150 и 200│Пурпурно-фиолетовый, красный, оранжевый,│ Допускаются │голубой, голубовато-зеленый, зеленый │ ├────────────────────────────────────────┼─────────────── │Белый, желтый, желто-оранжевый │ Не допускаются В сварных швах допускаются узкие полоски
любого цвета. 2.10. Трубы и фасонные части при
испытании на термостойкость должны выдерживать перепад температур не менее, °С: 80 - для изделий 75
" " 70
" " 65
" " 50
" "
40
" " 2.11. Трубы и фасонные части должны
выдерживать внутреннее гидравлическое испытательное давление, равное двойному
рабочему давлению. 2.12. Поставку труб и фасонных частей
производят по спецификации потребителя. 3. Правила приемки 3.1. Трубы и фасонные части должны быть
приняты техническим контролем предприятия-изготовителя. 3.2. Приемку труб и фасонных частей
производят партиями. Партией считают число изделий одного наименования и
одинаковых размеров, не превышающее сменной выработки. 3.3. Для проверки качества труб и
фасонных частей от партии отбирают не менее 30% изделий. Все отобранные изделия
проверяют по форме, размерам и показателям внешнего вида. При
удовлетворительных результатах проверки изделий из их числа отбирают для
проверки: 5%, но не менее 5 шт. труб и 100%
фасонных частей на соответствие требованиям п. 2.9; 5%, но не менее 5 шт. изделий каждого
наименования на соответствие требованиям п. 2.10; 3%, но не менее 5 шт. изделий каждого
наименования на соответствие требованиям п. 2.11. 3.4. Если при проверке изделий окажется
св. 5% изделий, не удовлетворяющих требованиям пп. 1.1, 1.2, 1.5, 2.2, 2.4 -
2.7, 2.8 (по инородным неразрушающим включениям и сколам на торцах), а также в
случае неудовлетворительных результатов испытаний хотя бы по одному из
показателей, предусмотренных пп. 2.8 (по инородным разрушающим включениям,
посечкам, открытым наборным пузырям), 2.9 - 2.11 настоящего стандарта,
производят поштучную приемку изделий. Если при проверке изделий, которым в
установленном порядке присвоен государственный Знак качества, окажется св. 5%
изделий, не удовлетворяющих требованиям пп. 1.1, 1.2, 1.5, 2.2, 2.4 - 2.7, 2.8
(по инородным неразрушающим включениям и сколам на торцах), а также в случае
неудовлетворительных результатов испытаний хотя бы по одному из показателей,
предусмотренных пп. 2.8 (по инородным разрушающим включениям, посечкам,
открытым наборным пузырям), 2.9 - 2.11 настоящего стандарта, изделия приемке по
высшей категории качества не подлежат. 3.5. Потребитель имеет право производить
контрольную проверку соответствия труб и фасонных частей требованиям настоящего
стандарта, соблюдая при этом приведенный порядок отбора образцов и применяя
указанные методы испытаний. 4. Методы испытаний 4.1. Метод определения линейных размеров
и правильности формы. 4.1.1. Метод определения линейных
размеров основан на измерении с помощью контактных измерительных инструментов,
а метод определения правильности формы - на измерении величины отклонения от
заданной формы. 4.1.2. Инструмент и принадлежности Рулетка измерительная металлическая по
ГОСТ 7502-80 с ценой деления 1 мм. Линейка измерительная металлическая по
ГОСТ 427-75 с ценой деления 1 мм. Линейка поверочная типа ШП по ГОСТ
8026-75, класс 2. Угольник поверочный 90° по ГОСТ 3749-77,
класс 2. Угломер по ГОСТ 5378-66. Щупы по ГОСТ 882-75, N 3. Штангенциркуль по ГОСТ 166-80, класс 2. Плита контрольная размерами 1000 х 630 мм
с допуском плоскостности не более 0,5 мм. Линейка контрольная размерами 3000 х 150
мм с допуском прямолинейности не более 0,5 мм на 1 м. Комплект нестандартизованных средств
измерений, поверка которых должна производиться в установленном порядке. 4.1.3. Проведение испытаний Испытания проводят в помещении при
температуре (20 +/- 10) °С, относительной влажности воздуха (60 +/- 20)%,
освещенности рабочего места не менее 150 лк. Длину труб и фасонных частей измеряют с
погрешностью до 1 мм, остальные размеры - с погрешностью до 0,1 мм, угол - с
погрешностью до 6'. Результаты измерений наружного диаметра,
толщины стенок и длины труб и фасонных частей должны находиться в пределах
допускаемых отклонений. 4.1.3.1. Наружный диаметр труб и фасонных
частей контролируют предельными калибрами или измеряют штангенциркулем на обоих
концах изделий в двух взаимно перпендикулярных направлениях. 4.1.3.2. Толщину стенки труб и фасонных
частей контролируют предельными калибрами или измеряют штангенциркулем на
каждом конце изделия, причем следует производить два измерения по двум взаимно
перпендикулярным направлениям. В местах изгиба и сварных швов фасонных частей
толщину стенки измеряют толщиномерами. 4.1.3.3. Длину труб и прямых участков
фасонных частей определяют рулеткой или измерительной линейкой одним измерением
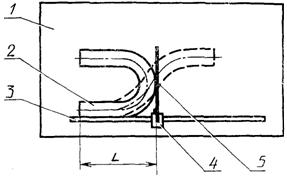
вдоль образующей. Длину двойных отводов и отступов измеряют
рулеткой или измерительной линейкой в соответствии с черт. 14 с помощью
приспособления, снабженного ползуном и упором.
1 - контрольная плита; 2 - изделие; 3 -
контрольная линейка; 4 - ползун; 5 - упор Черт. 14 Длину отводов контролируют измерительным
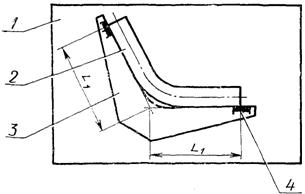
инструментом в соответствии с черт. 15.
1 - контрольная плита; 2 - изделие; 3 - шаблон; 4 - поле допуска Черт. 15 4.1.3.4. Отклонение от прямолинейности
образующей наружной поверхности труб определяют измерением щупом величины
наибольшего зазора между поверхностью трубы и плоскостью контрольной плиты или
линейки, на которую уложена труба выпуклой стороной вверх. 4.1.3.5. Отклонение от перпендикулярности
плоскости торцов труб и фасонных частей относительно образующей наружной
поверхности определяют измерением щупом наибольшего зазора между каждым из
торцов изделия и стороной прикладываемого к торцу поверочного угольника. 4.1.3.6. Отклонение угла между
образующими наружных поверхностей фасонных частей определяют угломером или
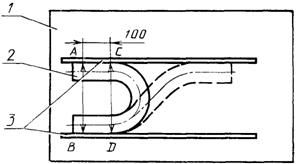
измерительным инструментом. 4.1.3.7. Отклонение от параллельности
образующих наружных поверхностей двойных отводов и отступов определяют в
соответствии с черт. 16 как разность расстояний (АВ и CD) между двумя
поверочными линейками. При этом поверочные линейки должны быть приложены к
образующим изделия, уложенного на контрольную плиту.
1 - контрольная плита; 2 - изделие; 3 -
поверочные линейки Черт. 16 4.1.3.8. Отклонение образующих наружных
поверхностей фасонных частей от горизонтальной плоскости определяют измерением
щупом величины наибольшего зазора между изделием, уложенным на контрольную
плиту, и контрольной плитой. 4.2. Внешний вид труб и фасонных частей
проверяют визуально. 4.3. Определение качества отжига 4.3.1. Качество отжига труб определяют
измерением величины остаточных напряжений с помощью полярископа-поляриметра
ПКС-250 или ПКС-125 на образцах шириной 15 - 25 мм, вырезанных из труб. 4.3.2. Качество отжига фасонных частей, а
также и труб определяют сопоставлением цветов интерференции, наблюдаемых при
просмотре фасонных частей или труб в полярископе ПКС-500 или
полярископе-поляриметре ПКС-250 или ПКС-125, с допускаемыми цветами
интерференции. 4.4. Термостойкость труб и фасонных
частей определяют по ГОСТ 25535-82, метод А. Изделия не должны иметь трещин и
разрушений. 4.5. Испытание труб и фасонных частей
внутренним гидравлическим давлением 4.5.1. Сущность метода заключается в
определении целостности изделия в условиях воздействия внутреннего
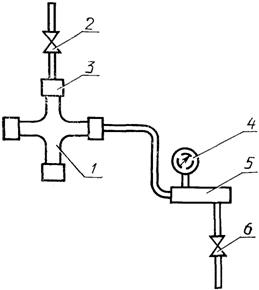
гидравлического давления. 4.5.2. Аппаратура и принадлежности Установка для испытания изделий. Схема установки
указана на черт. 17. Насос по ГОСТ 15107-79. Манометр по ГОСТ 2405-80 с пределом
измерений 2 МПа. Схема установки для испытания изделий внутренним гидравлическим давлением
1 - изделие; 2 - кран для выпуска воздуха; 3 - заглушки; 4 - манометр; 5 - насос; 6 - кран для подачи воды Черт. 17 4.5.3. Проведение испытания Изделие 1 монтируют в заглушки 3,
открывают кран 6 и заполняют изделие водой. Затем открывают кран 2 и удаляют
воздух из полости изделия. С помощью насоса 5 постепенно, без гидравлических
ударов, внутри изделия создают давление, равное двойному рабочему давлению, и
выдерживают изделие при этом давлении 2 мин. При заданном давлении изделие не должно
разрушаться. 5. Упаковка,
маркировка, транспортирование и хранение 5.1. Концы труб и фасонных частей должны
быть обернуты бумагой на длине от конца изделия 100 - 150 мм или защищены
колпачками из полимерного материала. Число слоев бумаги в зависимости от
диаметра изделий и толщины бумаги должно быть от двух до шести. По требованию
потребителя бумага может быть приклеена к наружной поверхности изделия. 5.2. Трубы должны быть упакованы в
стоечные поддоны по документации, утвержденной в установленном порядке, или
дощатые ящики типа III-2 по ГОСТ 2991-85. Фасонные части должны быть упакованы в
дощатые ящики типа II-1 по ГОСТ 2991-85 или в специализированные поддоны по
документации, утвержденной в установленном порядке. В поддон или ящик должны быть уложены
трубы одного диаметра и длины, фасонные части - одного наименования и
одинаковых размеров. При упаковке между рядами изделий и
стенками поддона или ящика должен быть проложен слой стружки или любой
уплотняющий материал (гофрированный картон, резиновый жгут и др.). 5.3. В каждый поддон или ящик должен быть
вложен ярлык, в котором указывают: наименование или товарный знак
предприятия-изготовителя; наименование, число и условное
обозначение изделий; номер упаковки и дату изготовления; обозначение настоящего стандарта. 5.4. Правила маркирования тары должны
соответствовать ГОСТ 14192-77. Маркировка должна содержать предупредительные
знаки, означающие "Осторожно, хрупкое", "Верх, не
кантовать" и следующие данные: наименование или товарный знак
предприятия-изготовителя; условное обозначение и число изделий; обозначение настоящего стандарта. 5.5. Предприятие-изготовитель должно
сопровождать каждую партию труб и фасонных частей паспортом, в котором
указывают: наименование организации, в системе
которой находится предприятие; наименование и адрес
предприятия-изготовителя; наименование, число и условное
обозначение изделий; результаты физико-механических испытаний; дату изготовления; обозначение настоящего стандарта. 5.6. Вся товаросопроводительная
документация для труб и фасонных частей, которым в установленном порядке
присвоен государственный Знак качества, должна иметь его изображение. 5.7. Упакованные трубы и фасонные части
транспортируют любым видом транспорта в соответствии с правилами перевозки
грузов, действующими на конкретном виде транспорта, утвержденными в
установленном порядке. Стоечные поддоны транспортируют на
открытом железнодорожном подвижном составе или открытом автотранспорте. Допускается до 01.01.89 по соглашению
предприятия-изготовителя с заказчиком транспортировать трубы в железнодорожных
вагонах и автомашинах без упаковки в поддоны или ящики. При этом трубы должны
быть уложены горизонтальными рядами в штабели высотой не более 1,5 м и расшиты
досками. Между штабелями труб и стенками вагона или автомашины должен быть
проложен уплотняющий материал. 5.8. Трубы и фасонные части должны
храниться под навесом. При хранении труб в неупакованном виде они должны быть
уложены в горизонтальном положении в штабели высотой не более 1,5 м, при этом
нижний ряд труб должен быть закреплен, или в вертикальном положении в ячейки
размерами не более 1,5 х 1,5 м. Допускается хранить трубы и фасонные
части на открытом воздухе. При этом они должны быть защищены от атмосферных
осадков. Приложение Справочное ───────────────────────────────────┬────────────────────────────── D , мм │ Масса 1 м трубы, кг у │ ───────────────────────────────────┼────────────────────────────── 40 │ 1,2 50 │ 2,4 80 │ 4,0 100 │ 6,2 150 │ 11,8 200 │ 18,7 |