| Введен в действие Постановлением Госстандарта СССР от 10 мая 1972 г. N 935 МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ ЕДИНАЯ СИСТЕМА КОНСТРУКТОРСКОЙ ДОКУМЕНТАЦИИ УСЛОВНЫЕ ИЗОБРАЖЕНИЯ И ОБОЗНАЧЕНИЯ ШВОВ СВАРНЫХ СОЕДИНЕНИЙ Unified
system for design documentation. Symbolic
designations and representations of welds and welded joints ГОСТ 2.312-72* Группа Т52 Постановлением Государственного комитета
стандартов Совета Министров СССР от 10 мая 1972 г. N 935 срок введения установлен
с 01.01.1973. Взамен ГОСТ 2.312-68. Издание (март 2000 г.) с Изменением N 1,
утвержденным в июле 1991 г. (ИУС 10-91). Настоящий стандарт устанавливает условные
изображения и обозначения швов сварных соединений в конструкторских документах
изделий всех отраслей промышленности, а также в строительной документации, в
которой не использованы изображения и обозначения, применяемые в строительстве. 1. ИЗОБРАЖЕНИЕ ШВОВ
СВАРНЫХ СОЕДИНЕНИЙ 1.1. Шов сварного соединения, независимо
от способа сварки, условно изображают: видимый - сплошной основной линией (черт.
1а, в); невидимый - штриховой линией (черт. 1г).
Черт. 1 Видимую одиночную сварную точку,
независимо от способа сварки, условно изображают знаком "+" (черт.
1б), который выполняют сплошными линиями (черт. 2).
Черт. 2 Невидимые одиночные точки не изображают. От изображения шва или одиночной точки
проводят линию-выноску, заканчивающуюся односторонней стрелкой (см. черт. 1).
Линию-выноску предпочтительно проводить от изображения видимого шва. 1.2. На изображение сечения
многопроходного шва допускается наносить контуры отдельных проходов, при этом
их необходимо обозначать прописными буквами русского алфавита (черт. 3).
Черт. 3 1.3. Шов, размеры конструктивных
элементов которого стандартами не установлены (нестандартный шов), изображают с
указанием размеров конструктивных элементов, необходимых для выполнения шва по
данному чертежу (черт. 4).
Черт. 4 Границы шва изображают сплошными
основными линиями, а конструктивные элементы кромок в границах шва - сплошными
тонкими линиями. 2. УСЛОВНЫЕ
ОБОЗНАЧЕНИЯ ШВОВ СВАРНЫХ СОЕДИНЕНИЙ 2.1. Вспомогательные знаки для
обозначения сварных швов приведены в таблице. ─────────┬───────────────────────────────┬──────────────────────── Вспомога-│Значение вспомогательного знака│Расположение тельный │ │вспомогательного знака знак │ │относительно полки │ │линии-выноски, проведен- │ │ной от изображения шва │ ├─────────┬────────────── │ │с лицевой│ с оборотной │ │ стороны │ стороны ─────────┼───────────────────────────────┼─────────┴────────────── Рисунок │ Усиление шва снять │Рисунок Рисунок │ │ Рисунок │ Наплывы и неровности шва │Рисунок Рисунок │обработать с плавным переходом │ │к основному металлу │ │ │ Рисунок │ Шов выполнить при монтаже │ Рисунок │изделия, т.е. при установке его│ │по монтажному чертежу на месте │ │применения │ │ │ Рисунок │ Шов прерывистый или точечный │Рисунок Рисунок │с цепным расположением │ │Угол наклона линии ~ 60° │ │ │ Рисунок │ Шов прерывистый или точечный │Рисунок Рисунок │с шахматным расположением │ │ │ Рисунок │ Шов по замкнутой линии. │ Рисунок │ Диаметр знака - 3 ... 5 мм │ │ │ Рисунок │ Шов по незамкнутой линии. │Рисунок Рисунок │ Знак применяют, если располо- │ │жение шва ясно из чертежа │ Примечания. 1. За лицевую сторону
одностороннего шва сварного соединения принимают сторону, с которой производят
сварку. 2. За лицевую сторону двустороннего шва
сварного соединения с несимметрично подготовленными кромками принимают сторону,
с которой производят сварку основного шва. 3. За лицевую сторону двустороннего шва
сварного соединения с симметрично подготовленными кромками может быть принята
любая сторона. В условном обозначении шва
вспомогательные знаки выполняют сплошными тонкими линиями. Вспомогательные знаки должны быть
одинаковой высоты с цифрами, входящими в обозначение шва. 2.2. Структура условного обозначения
стандартного шва или одиночной сварной точки приведена на схеме (черт. 5).
Черт. 5 Знак 2.3. Структура условного обозначения
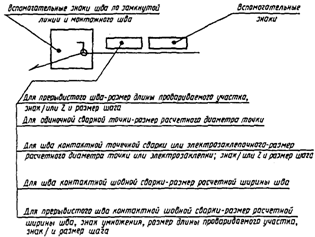
нестандартного шва или одиночной сварной точки приведена на схеме (черт. 6).
Черт. 6 В технических требованиях чертежа или
таблицы швов указывают способ сварки, которым должен быть выполнен
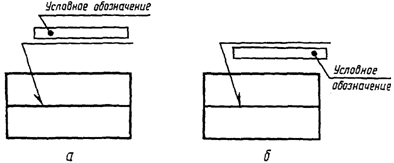
нестандартный шов. 2.4. Условное обозначение шва наносят: а) на полке линии-выноски, проведенной от
изображения шва с лицевой стороны (черт. 7а); б) под полкой линии-выноски, проведенной
от изображения шва с оборотной стороны (черт. 7б).
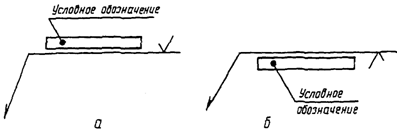
Черт. 7 2.5. Обозначение шероховатости
механически обработанной поверхности шва наносят на полке или под полкой
линии-выноски после условного обозначения шва (черт. 8) или указывают в таблице
швов, или приводят в технических требованиях чертежа, например: "Параметр
шероховатости поверхности сварных швов ...".
Черт. 8 Примечание. Содержание и размеры граф
таблицы швов настоящим стандартом не регламентируются. 2.6. Если для шва сварного соединения
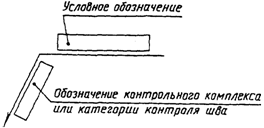
установлен контрольный комплекс или категория контроля шва, то их обозначение
допускается помещать под линией-выноской (черт. 9).
Черт. 9 В технических требованиях или таблице
швов на чертеже приводят ссылку на соответствующий нормативно-технический
документ. 2.7. Сварочные материалы указывают на
чертеже в технических требованиях или таблице швов. Допускается сварочные материалы не
указывать. 2.8. При наличии на чертеже одинаковых
швов обозначение наносят у одного из изображений, а от изображений остальных
одинаковых швов проводят линии-выноски с полками. Всем одинаковым швам
присваивают один порядковый номер, который наносят: а) на линии-выноске, имеющей полку с
нанесенным обозначением шва (черт. 10а); б) на полке линии-выноски, проведенной от
изображения шва, не имеющего обозначения, с лицевой стороны (черт. 10б); в) под полкой линии-выноски, проведенной
от изображения шва, не имеющего обозначения, с оборотной стороны (черт. 10в). Количество одинаковых швов допускается
указывать на линии-выноске, имеющей полку с нанесенным обозначением (см. черт.
10а).
Черт. 10 Примечание. Швы считают одинаковыми,
если: одинаковы их типы и размеры
конструктивных элементов в поперечном сечении; к ним предъявляют одни и те же
технические требования. 2.9. Примеры условных обозначений швов
сварных соединений приведены в Приложениях 1 и 2. 3. УПРОЩЕНИЯ
ОБОЗНАЧЕНИЙ ШВОВ СВАРНЫХ СОЕДИНЕНИЙ 3.1. При наличии на
чертеже швов, выполняемых по одному и тому же стандарту, обозначение стандарта
указывают в технических требованиях чертежа (запись по типу: "Сварные швы ... по ...") или таблице. 3.2. Допускается не присваивать
порядковый номер одинаковым швам, если все швы на чертеже одинаковы
и изображены с одной стороны (лицевой или оборотной). При этом швы, не имеющие
обозначения, отмечают линиями-выносками без полок (черт. 11).
Черт. 11 3.3. На чертеже симметричного изделия,
при наличии на изображении оси симметрии, допускается отмечать
линиями-выносками и обозначать швы только на одной из симметричных частей
изображения изделия. 3.4. На чертеже изделия, в котором
имеются одинаковые составные части, привариваемые одинаковыми швами, эти швы
допускается отмечать линиями-выносками и обозначать только у одного из
изображений одинаковых частей (предпочтительно у изображения, от которого
приведена линия-выноска с номером позиции). 3.5. Допускается не отмечать на чертеже
швы линиями-выносками, а приводить указания по сварке записью в технических
требованиях чертежа, если эта запись однозначно определяет места сварки,
способы сварки, типы швов сварных соединений и размеры их конструктивных
элементов в поперечном сечении и расположение швов. 3.6. Одинаковые требования, предъявляемые
ко всем швам или группе швов, приводят один раз - в технических требованиях или
таблице швов. Приложение 1 Справочное ПРИМЕРЫ УСЛОВНЫХ ОБОЗНАЧЕНИЙ СТАНДАРТНЫХ ШВОВ СВАРНЫХ СОЕДИНЕНИЙ ───────────────────────────────────┬────────┬───────────────────── Характеристика шва │Форма │Условное обозначение │попереч-│ шва, изображенного │ного │ на чертеже │сечения ├─────────┬─────────── │шва │с лицевой│с оборотной │ │ стороны │ стороны ───────────────────────────────────┼────────┼─────────┼─────────── Шов стыкового соединения с │Рисунок │Рисунок │Рисунок криволинейным скосом одной кромки, │ │ │ двусторонний, выполняемый дуговой │ │ │ ручной сваркой при монтаже изделия.│ │ │ Усиление снято с обеих сторон. │ │ │ Параметр шероховатости поверхности│ │ │ шва: │ │ │ с лицевой стороны - Rz 20 мкм; │ │ │ с оборотной стороны - Rz 80 мкм │ │ │ │ │ │ Шов углового соединения без скоса │Рисунок │Рисунок │Рисунок кромок, двусторонний, выполняемый │ │ │ автоматической дуговой сваркой под │ │ │ флюсом по замкнутой линии │ │ │ │ │ │ Шов углового соединения со скосом │Рисунок │Рисунок │Рисунок кромок, выполняемый электрошлаковой│ │ │ сваркой проволочным электродом. │ │ │ Катет шва 22 мм │ │ │ │ │ │ Шов точечный соединения внахлест- │Рисунок │Рисунок │Рисунок ку, выполняемый дуговой сваркой в │ │ │ инертных газах плавящимся электро- │ │ │ дом. Расчетный диаметр точки 9 мм. │ │ │ Шаг 100 мм. │ │ │ Расположение точек шахматное. │ │ │ Усиление должно быть снято. │ │ │ Параметр шероховатости │ │ │ обработанной поверхности Rz 40 мкм │ │ │ │ │ │ Шов стыкового соединения без скоса│Рисунок │Рисунок │Рисунок кромок, односторонний, на остающей-│ │ │ ся подкладке, выполняемый сваркой │ │ │ нагретым газом с присадочным │ │ │ прутком │ │ │ │ │ │ Одиночные сварные точки соединения│Рисунок │Рисунок │- внахлестку, выполняемые дуговой │ │ │ сваркой под флюсом. │ │ │ Диаметр электрозаклепки 11 мм. │ │ │ Усиление должно быть снято. │ │ │ Параметр шероховатости │ │ │ обработанной поверхности Rz 80 мкм │ │ │ │ │ │ Шов таврового соединения без скоса│Рисунок │Рисунок │Рисунок кромок, двусторонний, прерывистый │ │ │ с шахматным расположением, │ │ │ выполняемый ручной дуговой сваркой │ │ │ в инертных газах неплавящимся │ │ │ электродом с присадочным металлом │ │ │ по замкнутой линии │ │ │ Катет шва 6 мм. │ │ │ Длина провариваемого участка │ │ │ 50 мм. │ │ │ Шаг 100 мм │ │ │ │ │ │ Одиночные сварные точки соединения│ │Рисунок │Рисунок внахлестку, выполняемые контактной │ │ │ точечной сваркой. Расчетный диаметр│ │ │ литого ядра точки 5 мм │ │ │ │ │ │ Шов соединения внахлестку │Рисунок │Рисунок │Рисунок прерывистый, выполняемый контактной│ │ │ шовной сваркой. │ │ │ Ширина литой зоны шва 6 мм. │ │ │ Длина провариваемого участка │ │ │ 50 мм. │ │ │ Шаг 100 мм │ │ │ │ │ │ Шов соединения внахлестку без ско-│Рисунок │Рисунок │Рисунок са кромок, односторонний, выполняе-│ │ │ мый дуговой полуавтоматической │ │ │ сваркой в инертных газах плавящимся│ │ │ электродом. │ │ │ Шов по незамкнутой линии. │ │ │ Катет шва 5 мм │ │ │ (Измененная
редакция, Изм. N 1). Приложение 2 Справочное ПРИМЕР УСЛОВНОГО ОБОЗНАЧЕНИЯ НЕСТАНДАРТНОГО ШВА СВАРНОГО СОЕДИНЕНИЯ ────────────────────────────┬───────────────────────────────────── Характеристика шва │ Условное изображение и обозначение │ шва на чертеже ────────────────────────────┼───────────────────────────────────── Шов соединения без скоса │Рисунок кромок, односторонний, │ выполняемый ручной дуговой │ сваркой при монтаже изделия │ Примечание. В технических требованиях
делают следующее указание: "Сварка ручная дуговая". |