| Введен в действие Постановлением Госстроя СССР от 10 марта 1972 г. N 37 ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР МУФТЫ И СОЕДИНИТЕЛЬНЫЕ ДЕТАЛИ ЧУГУННЫЕ ДЛЯ АСБЕСТОЦЕМЕНТНЫХ НАПОРНЫХ ТРУБ Cast iron
joining rings and fittings for asbestos cement pressure pipes ГОСТ 17584-72 Группа Г18 Постановлением Госстроя СССР от
10.03.1972 г. N 37 срок введения установлен с 01.01.1973 г.; в части тройников
и полумуфт - с 01.01.1974 г. Разработан Научно-исследовательским и
проектным институтом асбестоцементной промышленности "НИИасбестцемент"
Минстройматериалов СССР. Директор Валюков
Э.А. Руководитель темы Чеченин
М.Е. Исполнитель Пугачев Г.А. Внесен Министерством промышленности
строительных материалов СССР. Член Коллегии Добужинский
В.И. Подготовлен к утверждению Отделом
технического нормирования и стандартизации Госстроя СССР. Начальник отдела Шкинев
А.Н. Начальник подотдела стандартов и
технических условий Мозольков В.С. Ст. инженер Лейбенгруб
Л.М. Утвержден Государственным комитетом Совета
Министров СССР по делам строительства. Введен в действие Постановлением Госстроя
СССР от 10 марта 1972 г. N 37. Настоящий стандарт распространяется на
муфты и детали чугунные, предназначаемые для соединения асбестоцементных
напорных труб, систем водоснабжения и мелиорации, работающих под давлением до
15 ати, присоединения их к металлическим фланцам
арматуры и устройства отводов. (в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) Герметичность соединений труб
обеспечивается за счет сжатия резиновых колец, изготавливаемых по ГОСТ 5228-76. (в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 1. СОРТАМЕНТ 1.1. Наименование, комплектность деталей,
а также их обозначения должны соответствовать указанным
в табл. 1. Таблица 1 ─────────────────┬──────────────────────┬──────────────────────────┬────────────────────────
Наименование │ Муфта │ Тройник │ Полумуфта
комплекта │ │ │ ─────────────────┴──────────────────────┴──────────────────────────┴──────────────────────── Общий вид ─────────────────┬──────────┬───────────┬──────────┬───────────────┬──────────┬─────────────
Наименование │ Фланец
│ Втулка │ Фланец │Втулка-тройник │ Фланец │
Втулка деталей │ │ │ │ │ │ ─────────────────┼──────────┼───────────┼──────────┼───────────────┼──────────┼───────────── Условное обозна-│ ФЧМ
│ ВЧМ │
ФЧМ │ ВТЧМ
│ ФЧ │
ВЧ чение │ │ │ │ │ │ ─────────────────┼──────────┼───────────┼──────────┼───────────────┼──────────┼───────────── Номер
чертежа │ 1 - 3
│ 4 │
1 - 3 │ 5
│ 6 │ 7 ─────────────────┼──────────┼───────────┼──────────┼───────────────┼──────────┼───────────── Номер
таблицы │ 2
│ 3 │
2 │ 4
│ 5 │ 6 ─────────────────┼──────────┴───────────┼──────────┴───────────────┼──────────┴───────────── Назначение │ Для
соединения труб │ Для устройства
отводов │ Для присоединения │в
водопроводах и │D = 50 - 150 мм от водо-
│металлических фланцев │газопроводах │
y │арматуры
и соединитель- │ │проводов и
газопроводов │ных
частей(ГОСТ 1234-67, │ │ │P = 10 кгс/см2) к │ │ │ y │ │ │трубам в
водопроводах │ │ │и газопроводах Примечание. Поставка тройников и полумуфт
должна производиться с 1/I 1974 г. 1.2. Муфты и соединительные детали
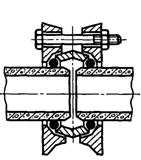
(тройники и полумуфты) состоят из чугунной втулки и фланцев, стягиваемых
болтами. 1.3. Муфты и соединительные детали должны
изготавливаться в соответствии с требованиями настоящего стандарта по технической
документации, утвержденной в установленном порядке. Конструкция, размеры и справочная масса
втулок и фланцев, а также размеры болтов должны соответствовать указанным в табл. 2 - 6 и на черт. 1 - 7. (п. 1.3 в ред. Изменения N 1, введенного в действие Постановлением
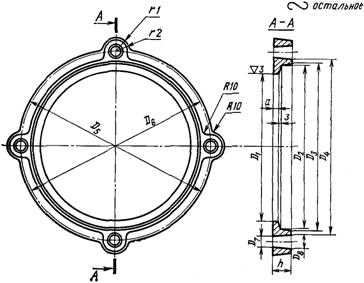
Госстандарта СССР от 09.06.1978 N 113) Таблица 2 ──────────────────────┬───────────────────────────────────────────────┬──────┬────────────────────── Для асбестоцементных │ Размеры фланцев ФЧМ, мм │Спра- │ Болты труб │ │вочный│ ──────────┬───────────┼───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┤вес, ├────────┬──────┬────── Условный │ Наружный │D │D │D │D │D │D │D │D │r │r │ а │ h │кг │Диаметр,│Длина,│Коли- проход, мм│диаметр, мм│ 1 │ 2 │ 3 │ 4 │ 5 │ 6 │ 7 │ 8 │ 1 │ 2 │ │ │ │ мм │ мм │чество ──────────┼───────────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼──────┼────────┼──────┼────── 100 │ 122 │125│146│150│160│186│176│14 │16 │16 │14 │ 5 │ 23│ 1,4 │ М12 │ 110 │ 3 150 │ 168 │171│194│198│208│236│230│20 │22 │20 │18 │ 6 │ 24│ 2,0 │ М16 │ 130 │ 3 200 │ 224 │227│252│256│269│297│291│20 │22 │20 │18 │ 6 │ 24│ 2,7 │ М16 │ 130 │ 4 250 │ 274 │278│305│309│319│354│345│24 │26 │24 │22 │ 8 │ 30│ 4,3 │ М20 │ 160 │ 4 300 │ 324 │328│357│361│373│408│399│24 │26 │24 │22 │ 8 │ 30│ 5,6 │ М20 │ 160 │ 5 350 │ 373 │377│408│413│425│465│451│24 │26 │24 │22 │ 9 │ 34│ 8,2 │ М20 │ 180 │ 5 400 │ 427 │431│464│469│482│522│508│24 │26 │24 │22 │ 9 │ 34│ 9,0 │ М20 │ 180 │ 5 500 │ 528 │533│568│573│585│625│611│24 │26 │24 │22 │10 │ 36│ 11,5 │ М20 │ 180 │ 5 Фланец ФЧМ для труб
Черт. 1 Фланец ФЧМ для труб
Черт. 2 Фланец ФЧМ для труб
Черт. 3 Таблица 3 ──────────────────────┬───────────────────────────────────┬─────── Асбестоцементные │ Размеры втулок ВЧМ для муфт, мм │Спра- трубы │ │вочный ──────────┬───────────┼─────┬─────┬─────┬─────┬─────┬─────┤вес, кг Условный │ Наружный │ D │ D │ D │ D │ B │ S │ проход, мм│диаметр, мм│ 1 │ 2 │ 3 │ 4 │ │ │ ──────────┼───────────┼─────┼─────┼─────┼─────┼─────┼─────┼─────── 100 │ 122 │ 125 │ 143 │ 129 │ 147 │ 50 │ 9 │ 1,3 150 │ 168 │ 171 │ 191 │ 175 │ 195 │ 70 │ 10 │ 2,8 200 │ 224 │ 227 │ 249 │ 231 │ 253 │ 70 │ 11 │ 4,0 250 │ 274 │ 278 │ 302 │ 282 │ 306 │ 80 │ 12 │ 6,9 300 │ 324 │ 328 │ 354 │ 332 │ 358 │ 90 │ 13 │ 8,8 350 │ 373 │ 377 │ 405 │ 382 │ 410 │ 90 │ 14 │ 10,9 400 │ 427 │ 431 │ 461 │ 436 │ 465 │ 100 │ 15 │ 14,4 500 │ 528 │ 533 │ 565 │ 538 │ 570 │ 100 │ 16 │ 19,5 Втулка ВЧМ
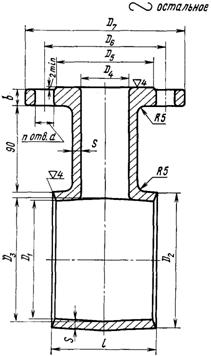
Черт. 4 Таблица 4 ──────────────────────┬───────────────────────────────────────────────┬──────┬────────────────────── Асбестоцементные │ Размеры втулок-тройников ВТЧМ, мм │Спра- │ Болты трубы │ │вочный│ ──────────┬───────────┼───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┤вес, ├──────┬────────┬────── Условный │ Наружный │D │D │D │D │D │D │D │ d │ n │ s │b │ l │кг │Длина,│Диаметр,│Коли- проход, мм│диаметр, мм│ 1 │ 2 │ 3 │ 4 │ 5 │ 6 │ 7 │ │ │ │ │ │ │ мм │ мм │чество ──────────┼───────────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼──────┼──────┼────────┼────── 100 │ 122 │125│143│129│ 50│102│125│165│20 │ 4 │ 9 │17 │110│ 6,0 │ 180 │ М12 │ 3 100 │ 122 │125│143│129│100│158│180│220│20 │ 4 │ 9 │19 │160│ 9,0 │ 220 │ М12 │ 3 150 │ 168 │171│191│175│ 50│102│125│165│20 │ 4 │10 │17 │110│ 7,5 │ 180 │ М16 │ 3 150 │ 168 │171│191│175│100│158│180│220│20 │ 4 │10 │19 │160│ 11,8 │ 220 │ М16 │ 3 150 │ 168 │171│191│175│150│212│240│285│24 │ 8 │10 │21 │210│ 15,5 │ 270 │ М16 │ 3 200 │ 224 │227│249│231│ 50│102│125│165│20 │ 4 │11 │17 │110│ 9,8 │ 180 │ М16 │ 4 200 │ 224 │227│249│231│100│158│180│220│20 │ 4 │11 │19 │160│ 15,2 │ 220 │ М16 │ 4 200 │ 224 │227│249│231│150│212│240│285│24 │ 8 │11 │21 │210│ 21,3 │ 270 │ М16 │ 4 300 │ 324 │328│354│332│100│158│180│220│20 │ 4 │13 │19 │160│ 20,7 │ 250 │ М20 │ 5 300 │ 324 │328│354│332│150│212│240│285│24 │ 8 │13 │21 │210│ 28,3 │ 300 │ М20 │ 5 Втулка-тройник ВТЧМ
Черт. 5 Таблица 5 ──────────────────────┬───────────────────────────────────────┬──────┬────────────────────── Асбестоцементные │ Размеры фланцев ФЧ, мм │Спра- │ Болты трубы │ │вочный│ ──────────┬───────────┼───┬───┬───┬───┬───┬───┬───┬───┬───┬───┤вес, ├────────┬──────┬────── Условный │ Наружный │D │D │D │D │D │D │D │ a │ b │ h │кг │Диаметр,│Длина,│Коли- проход, мм│диаметр, мм│ 1 │ 2 │ 3 │ 4 │ 5 │ 6 │ 7 │ │ │ │ │ мм │ мм │чество ──────────┼───────────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼──────┼────────┼──────┼────── 100 │ 122 │125│146│150│180│218│220│19 │ 5 │ 8 │23 │ 2,4 │ М16 │ 140 │ 4 150 │ 168 │171│194│198│240│283│285│23 │ 6 │ 9 │24 │ 4,0 │ М20 │ 140 │ 8 200 │ 224 │227│252│256│295│338│340│23 │ 6 │ 9 │24 │ 5,0 │ М20 │ 140 │ 8 250 │ 274 │278│305│309│350│393│395│23 │ 8 │11 │30 │ 7,9 │ М20 │ 150 │ 12 300 │ 324 │328│357│361│400│443│445│23 │ 8 │11 │30 │ 8,5 │ М20 │ 150 │ 12 350 │ 373 │377│408│413│460│502│505│23 │ 9 │12 │34 │ 12,4 │ М20 │ 150 │ 16 400 │ 427 │431│464│469│515│562│565│26 │ 9 │12 │34 │ 14,5 │ М22 │ 150 │ 16 500 │ 528 │533│568│573│620│667│670│26 │10 │13 │36 │ 20,5 │ М22 │ 150 │ 20 Таблица 6 ──────────────────────┬───────────────────────────────────────┬──────── Асбестоцементные │ Размеры втулок ВЧ, мм │Справоч- трубы │ │ный вес, ──────────┬───────────┼───────┬────────┬───────┬───────┬──────┤кг Условный │ Наружный │ D │ D │ D │ D │ s │ проход, мм│диаметр, мм│ 1 │ 2 │ 3 │ 4 │ │ ──────────┼───────────┼───────┼────────┼───────┼───────┼──────┼──────── 100 │ 122 │ 125 │ 143 │ 100 │ 158 │ 9 │ 2,2 150 │ 168 │ 171 │ 191 │ 150 │ 212 │ 10 │ 3,4 200 │ 224 │ 227 │ 249 │ 200 │ 268 │ 11 │ 5,0 250 │ 274 │ 278 │ 302 │ 250 │ 320 │ 12 │ 6,7 300 │ 324 │ 328 │ 354 │ 300 │ 370 │ 13 │ 8,5 350 │ 373 │ 377 │ 405 │ 350 │ 430 │ 14 │ 11,2 400 │ 427 │ 431 │ 461 │ 399 │ 482 │ 15 │ 13,8 500 │ 528 │ 533 │ 567 │ 498 │ 585 │ 16 │ 18,4 Фланец ФЧ
Черт. 6 Втулка ВЧ
Черт. 7 1.4. Допускаемые отклонения размеров (п. 1.4 в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 2. ТЕХНИЧЕСКИЕ
ТРЕБОВАНИЯ 2.1. Втулки и фланцы должны отливаться из
чугуна марки не ниже СЧ 12-28 по ГОСТ 1412-70. (в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 2.2. Отливки деталей не должны иметь
дефектов: недолива, неслитин, пригаров, заливов,
пористости, трещин, раковин глубиной более 15% номинальной толщины стенки. Допускается заварка дефектных мест с
последующей зачисткой. Общее количество заваренных мест не должно быть более
двух на деталь. При неровной поверхности отливки
допускается местная зачистка глубиной не более 1 мм только под гайки или
головки болтов. На изделиях высшей категории качества
дефекты не допускаются. (п. 2.2 в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 2.3. Втулки должны быть водонепроницаемы
и выдерживать без разрушения давление: 25 ати при
условном проходе до 300 мм; 20 ати при
условном проходе свыше 300 мм, а втулки муфт высшей категории качества - 30 ати при условном проходе до 300 мм и 25 ати
при условном проходе свыше 300 мм. (п. 2.3 в ред. Изменения N 1, введенного в
действие Постановлением Госстандарта СССР от 09.06.1978 N 113) 2.4. Поверхности втулок и фланцев должны
быть покрыты нефтяным битумом, температура размягчения которого должна быть не
ниже +65 °С. Битум должен отвечать требованиям ГОСТ 9812-74. Покрытие должно
быть прочным, гладким и не иметь видимых глазом трещин, не должно быть липким и
растворимым в воде. Покрытие поверхности втулок битумом должно производиться
после их гидравлического испытания. (в ред. Изменения N 1, введенного в действие
Постановлением Госстандарта СССР от 09.06.1978 N 113) Примечание. Поверхности втулок и фланцев
муфт, предназначенных для систем мелиорации, допускается покрывать битумным
лаком БТ 577 по ГОСТ 5631-70. (примечание введено Изменением N 1, введенным в действие
Постановлением Госстандарта СССР от 09.06.1978 N 113) 2.5. Размеры болтов и гаек должны
соответствовать ГОСТ 7798-70 и ГОСТ 5915-70, а технические требования к ним -
ГОСТ 1759-70. Допускается применение болтов грубой
точности с уменьшенной головкой по ГОСТ 15590-70, а также шпилек
соответствующей длины и диаметра резьбы по ГОСТ 22042-76 с гайками. (абзац введен Изменением N 1, введенным в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 2.6. Болты и гайки должны быть
оцинкованы. Примечание. Допускается по согласованию с
потребителем поставка неоцинкованных болтов и гаек. 2.7. Готовые детали должны быть приняты
техническим контролем предприятия-изготовителя. 3. МЕТОДЫ ИСПЫТАНИЙ 3.1. Муфты и соединительные детали должны
поставляться комплектно партиями. Размер партии устанавливается соглашением
между предприятием-изготовителем и
потребителем. 3.2. Приемка муфт и соединительных
деталей производится путем проведения приемочного контроля по внешнему виду и
размерам, а также по водонепроницаемости. Для проверки по внешнему виду и размерам
отбирают 5% фланцев, втулок и других деталей, а для испытания гидравлическим
давлением - 1% втулок от партии, но не менее 5 шт. При приемке изделий высшей категории
качества для проверки по всем показателям отбирают 10% изделий от партии. Если при контрольной проверке хотя бы
одно изделие по какому-либо показателю не будет удовлетворять требованиям
настоящего стандарта, производят повторную проверку по этому показателю
удвоенного количества изделий, отобранных от той же партии. В случае
неудовлетворительных результатов повторной проверки, партия бракуется. (п. 3.2 в ред. Изменения N 1, введенного в
действие Постановлением Госстандарта СССР от 09.06.1978 N 113) 3.3. Проверка размеров должна
производиться универсальным инструментом или шаблонами. 3.4. Гидравлические испытания втулок
производят на специальном прессе. При установке на прессе торцы втулок
герметизируются резиновыми кольцами. Испытание проводят нагнетанием воды в
испытуемую втулку. Величину давления определяют по манометру. Под гидравлическим давлением, указанным в
п. 2.3, втулка должна находиться не менее 15 с. При испытании втулку слегка
обстукивают стальным молотком весом 700 г. Если в процессе этого испытания на
наружной поверхности втулки не образуется капелек воды, то она считается
выдержавшей испытание на водонепроницаемость. 3.5. Методы испытаний физико-механических
показателей и химического анализа чугуна втулок и фланцев должны
соответствовать указанным в ГОСТ 1412-70 и ГОСТ
22536.0-77 - ГОСТ 22536.6-77. (в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 3.6. Температура размягчения битума
должна определяться по ГОСТ 11506-73. (в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 4. МАРКИРОВКА.
ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ 4.1. На наружной поверхности каждой муфты
или детали должны быть указаны: товарный знак предприятия-изготовителя, буква В на муфтах, предназначенных для систем питьевого
водоснабжения, буква М на муфтах для систем мелиорации, условное обозначение
детали, диаметр труб, для которых они предназначены, а на втулке-тройнике
дополнительно указывается диаметр отвода. На муфтах и деталях высшей категории
качества должно быть нанесено изображение государственного Знака качества по
ГОСТ 1.9-67. Например, на втулке-тройнике, предназначенной для соединения
асбестоцементных труб для мелиорации с диаметром условного прохода 150 мм и
устройства отвода с условным проходом 50 мм, должны быть указаны после товарного
знака наименование детали и диаметр труб: М-ВТЧМ-150/50, а на фланцах,
комплектующих такую втулку, должно быть соответственно указано: М-ФЧ-150. (п. 4.1 в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) 4.2. Предприятие-изготовитель должно
сопровождать каждую партию изделий паспортом (сертификатом), в котором
указывается: (в ред. Изменения N 1, введенного в действие Постановлением
Госстандарта СССР от 09.06.1978 N 113) а) наименование завода-изготовителя; б) номер партии; в) наименование комплекта; г) результаты гидравлических испытаний
втулок; д) температура размягчения битума; е) обозначение настоящего стандарта. 4.3. Втулки, фланцы и болты для муфт,
тройников и полумуфт перевозятся комплектно, для этого они связываются
проволокой или стягиваются болтами. При перевозке чугунных деталей, связанных
проволокой, необходимое количество болтов отправляется в ящиках одновременно с
чугунными деталями. 4.4. Муфты, тройники и полумуфты должны
храниться под навесом уложенными раздельно в стопы и должны быть защищены от
воздействия атмосферных осадков. 5. ГАРАНТИИ
ИЗГОТОВИТЕЛЯ (раздел 5 введен Изменением N 1, введенным в действие Постановлением Госстандарта СССР от 09.06.1978 N 113) 5.1. Предприятие-изготовитель должно
гарантировать соответствие поставляемых изделий требованиям настоящего
стандарта. 5.2. Гарантийный срок эксплуатации
(хранения) изделий при условии соблюдения потребителем правил транспортирования
и хранения, предусмотренных настоящим стандартом, - 12 мес со дня сдачи муфт (других изделий) в
эксплуатацию, но не более 18 мес со дня отгрузки с
предприятия, а муфт (других изделий) высшей категории качества - два года со
дня сдачи в эксплуатацию, но не более двух с половиной лет со дня отгрузки с
предприятия-изготовителя. |