| Утвержден Госстандартом СССР от 28 января 1966 года ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР ДОПУСКИ И ПОСАДКИ ДЕТАЛЕЙ ИЗ ПЛАСТМАСС Limits and fits
for the parts of plastics ГОСТ 11710-66* Группа Г12 Утвержден Комитетом стандартов, мер и
измерительных приборов при Совете Министров СССР от 28 января 1966 г., срок
действия установлен с 01.04.1966. Переиздание (август 1985 г.) с Изменением
N 1, утвержденным в июле 1980 г. (ИУС 9-80). 1. Настоящий стандарт распространяется на
допуски и посадки деталей из пластмасс размерами от 1 до 500 мм, сопрягаемых с
металлическими или пластмассовыми деталями. Применение стандарта для вновь
разрабатываемых изделий не допускается. (Измененная редакция, Изм. N 1). 2. Для деталей из пластмасс должны
применяться поля допусков и посадки по стандартам на допуски и посадки,
перечисленным в ГОСТ 7713-62 (приложение 1), а также дополнительные поля
допусков, устанавливаемые настоящим стандартом (табл. 1 - 3). Примечание. Получающиеся в деталях из
пластмасс уклоны должны располагаться в поле допуска. Таблица 1 Предельные отклонения охватываемых размеров (валов) деталей из пластмасс. Система отверстия ───────────┬─────────────────────────────────────────────────────────────────────────────────────────────────────── Номинальные│ Обозначение полей допусков размеры, мм├────────────┬────────────┬────────────┬────────────┬────────────┬────────────┬────────────┬──────────── │ Н │ Пр2 │ Пр1 │ Н │ Пр2 │ Пр1 │ Ш1 │ Ш2 │ 3 │ 3а │ 3а │ 3а │ 4 │ 4 │ 4 │ 4 ├────────────┴────────────┴────────────┴────────────┴────────────┴────────────┴────────────┴──────────── │ Предельные отклонения, мк ├──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬───── │верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн. ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── От 1 до 3 │+20 │ 0 │+115 │+75 │ - │ - │+40 │ 0 │+195 │+135 │+160 │+100 │-200 │-260 │-330 │-390 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── Св. 3 " 6 │+25 │ 0 │+133 │+85 │ - │ - │+48 │ 0 │+255 │+175 │+210 │+130 │-270 │-350 │-440 │-520 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 6 " 10 │+30 │ 0 │+163 │+105 │ - │ - │+58 │ 0 │+325 │+225 │+260 │+160 │-330 │-430 │-530 │-630 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 10 " 18 │+35 │ 0 │+200 │+130 │ - │ - │+70 │ 0 │+410 │+290 │+330 │+210 │-400 │-520 │-650 │-770 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 18 " 30 │+45 │ 0 │+244 │+160 │ - │ - │+84 │ 0 │+530 │+390 │+410 │+270 │-480 │-620 │-790 │-930 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 30 " 40 │+50 │ 0 │+300 │+200 │+265 │+165 │+100 │ 0 │+680 │+510 │+510 │+340 │-560 │-730 │-920 │-1090 " 40 " 50 │ │ │+320 │+220 │+295 │+195 │ │ │+760 │+590 │+550 │+380 │-620 │-790 │-1010 │-1180 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 50 " 65 │+60 │ 0 │+385 │+265 │+330 │+210 │+120 │ 0 │+920 │+720 │+660 │+460 │-680 │-880 │-1120 │-1320 " 65 " 80 │ │ │+415 │+295 │+360 │+240 │ │ │+1040 │+840 │+720 │+520 │-740 │-940 │-1230 │-1430 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 80 " 100│+70 │ 0 │+480 │+350 │+400 │+260 │+140 │ 0 │+1240 │+1010│+850 │+620 │-800 │-1030│-1340 │-1570 " 100 " 120│ │ │+530 │+390 │+430 │+290 │ │ │+1400 │+1170│+930 │+700 │-880 │-1110│-1460 │-1690 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 120 " 140│+80 │ 0 │+610 │+450 │+460 │+300 │+160 │ 0 │+1620 │+1360│+1070 │+810 │-940 │-1200│-1580 │-1840 " 140 " 160│ │ │+650 │+490 │+500 │+340 │ │ │+1780 │+1520│+1150 │+890 │-1000 │-1260│-1680 │-1940 " 160 " 180│ │ │+690 │+530 │+520 │+360 │ │ │+1940 │+1680│+1230 │+970 │-1060 │-1320│-1780 │-2040 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 180 " 220│+90 │ 0 │+800 │+615 │+600 │+415 │+185 │ 0 │+2260 │+1960│+1430 │+1130│-1130 │-1430│-1920 │-2220 " 220 " 260│ │ │+880 │+695 │+640 │+455 │ │ │+2580 │+2280│+1590 │+1290│-1230 │-1530│-2100 │-2400 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 260 " 310│+100 │ 0 │+1030 │+815 │+745 │+530 │+215 │ 0 │+3020 │+2680│+1850 │+1510│-1340 │-1680│-2280 │-2620 " 310 " 360│ │ │+1130 │+915 │+795 │+580 │ │ │+3420 │+3080│+2050 │+1710│-1450 │-1790│-2470 │-2810 ───────────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼───── " 360 " 400│+120 │ 0 │+1330 │+1080│+930 │+680 │+250 │ 0 │+4020 │+3640│+2390 │+2010│-1580 │-1960│-2710 │-3090 " 440 " 500│ │ │+1470 │+1220│+1000 │+750 │ │ │+4580 │+4200│+2670 │+2290│-1710 │-2090│-2960 │-3340 Таблица 2 Предельные отклонения охватывающих размеров (отверстий) деталей из пластмасс. Система вала ───────────┬─────────────────────────────────────────────────────────────────────────────────────────────────────── Номинальные│ Обозначение полей допусков размеры, мм├────────────┬────────────┬────────────┬────────────┬────────────┬────────────┬────────────┬──────────── │ Н │ Пр2 │ Пр1 │ Н │ Пр2 │ Пр1 │ Ш1 │ Ш2 │ 3 │ 3а │ 3а │ 3а │ 4 │ 4 │ 4 │ 4 ├────────────┴────────────┴────────────┴────────────┴────────────┴────────────┴────────────┴──────────── │ Предельные отклонения, мк ├─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬──────┬─────┬────── │нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн.│нижн.│верхн. ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── От 1 до 3 │-20 │ 0 │-115 │-75 │ - │ - │-40 │ 0 │-195 │-135 │-160 │-100 │+200 │+260 │+330 │+390 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── Св. 3 " 6 │-25 │ 0 │-133 │-85 │ - │ - │-48 │ 0 │-255 │-175 │-210 │-130 │+270 │+350 │+440 │+520 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 6 " 10 │-30 │ 0 │-163 │-105 │ - │ - │-58 │ 0 │-325 │-225 │-260 │-160 │+330 │+430 │+530 │+630 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 10 " 18 │-35 │ 0 │-200 │-130 │ - │ - │-70 │ 0 │-410 │-290 │-330 │-210 │+400 │+520 │+650 │+770 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 18 " 30 │-45 │ 0 │-244 │-160 │ - │ - │-84 │ 0 │-530 │-390 │-410 │-270 │+438 │+620 │+790 │+930 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 30 " 40 │-50 │ 0 │-300 │-200 │-265 │-165 │-100 │ 0 │-680 │-510 │-510 │-340 │+560 │+730 │+920 │+1090 " 40 " 50 │ │ │-320 │-220 │-295 │-195 │ │ │-760 │-590 │-550 │-380 │+620 │+790 │+1010│+1180 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 50 " 65 │-60 │ 0 │-385 │-265 │-330 │-210 │-120 │ 0 │-920 │-720 │-660 │-460 │+680 │+880 │+1120│+1320 " 65 " 80 │ │ │-415 │-295 │-360 │-240 │ │ │-1040│-840 │-720 │-520 │+740 │+940 │+1230│+1430 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 80 " 100│-70 │ 0 │-480 │-350 │-400 │-260 │-140 │ 0 │-1240│-1010 │-850 │-620 │+800 │+1030 │+1340│+1570 " 100 " 120│ │ │-530 │-390 │-430 │-290 │ │ │-1400│-1170 │-930 │-700 │+880 │+1110 │+1460│+1690 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 120 " 140│-80 │ 0 │-610 │-450 │-460 │-300 │-160 │ 0 │-1620│-1360 │-1070│-810 │+940 │+1200 │+1580│+1840 " 140 " 160│ │ │-650 │-490 │-500 │-340 │ │ │-1780│-1520 │-1150│-890 │+1000│+1260 │+1680│+1940 " 160 " 180│ │ │-690 │-530 │-520 │-360 │ │ │-1940│-1680 │-1230│-970 │+1060│+1320 │+1780│+2040 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 180 " 220│-90 │ 0 │-800 │-615 │-600 │-415 │-185 │ 0 │-2260│-1960 │-1430│-1130 │+1130│+1430 │+1920│+2220 " 220 " 260│ │ │-880 │-695 │-640 │-455 │ │ │-2580│-2280 │-1590│-1290 │+1230│+1530 │+2100│+2400 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 260 " 310│-100 │ 0 │-1030│-815 │-745 │-530 │-215 │ 0 │-3020│-2680 │-1850│-1510 │+1340│+1680 │+2280│+2620 " 310 " 360│ │ │-1130│-915 │-795 │-580 │ │ │-3420│-3080 │-2050│-1710 │+1450│+1790 │+2470│+2810 ───────────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼──────┼─────┼────── " 360 " 400│-120 │ 0 │-1330│-1080 │-930 │-680 │-250 │ 0 │-4020│-3640 │-2390│-2010 │+1580│+1960 │+2710│+3090 " 440 " 500│ │ │-1470│-1220 │-1000│-750 │ │ │-4580│-4200 │-2670│-2290 │+1710│+2090 │+2960│+3340 Таблица 3 Предельные отклонения по 10-му классу точности ──────────────┬──────────────────────────────────────────────────────────── Номинальные │ Обозначение полей допусков размеры, мм ├────────────────────┬───────────────────┬─────────────────── │ отверстия А │ вала В │симметричное См │ 10 │ 10 │ 10 ├────────────────────┴───────────────────┴─────────────────── │ Предельные отклонения, мк ├─────────┬──────────┬─────────┬─────────┬─────────┬───────── │ нижн. │ верхн. │ верхн. │ нижн. │ верхн. │ нижн. ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── От 1 до 3 │ - │ - │ - │ - │ - │ - ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── Св. 3 " 6 │ 0 │ +1200 │ 0 │ -1200 │ +600 │ -600 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 6 " 10 │ 0 │ +1500 │ 0 │ -1500 │ +750 │ -750 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 10 " 18 │ 0 │ +1800 │ 0 │ -1800 │ +900 │ -900 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 18 " 30 │ 0 │ +2100 │ 0 │ -2100 │ +1050 │ -1050 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 30 " 50 │ 0 │ +2500 │ 0 │ -2500 │ +1250 │ -1250 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 50 " 80 │ 0 │ +3000 │ 0 │ -3000 │ +1500 │ -1500 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 80 " 120 │ 0 │ +3500 │ 0 │ -3500 │ +1750 │ -1750 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 120 " 180 │ 0 │ +4000 │ 0 │ -4000 │ +2000 │ -2000 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 180 " 260 │ 0 │ +4600 │ 0 │ -4600 │ +2300 │ -2300 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 260 " 360 │ 0 │ +5400 │ 0 │ -5400 │ +2700 │ -2700 ──────────────┼─────────┼──────────┼─────────┼─────────┼─────────┼───────── " 360 " 509 │ 0 │ +6300 │ 0 │ -6300 │ +3150 │ -3150 3. Для металлических деталей, соединяемых
с деталями из пластмасс, рекомендуется применять следующие поля допусков: а) для охватывающих поверхностей
(отверстий) б) для охватываемых поверхностей (валов) 4. Для размера деталей из пластмасс в
соединениях с металлическими или пластмассовыми деталями, а также для
ответственных несопрягаемых размеров деталей из пластмасс рекомендуется
применять следующие поля допусков: а) для охватываемых поверхностей (валов):
б) для отверстий:
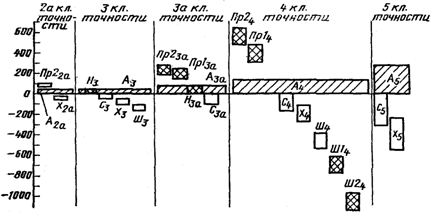
Схема расположения полей допусков в
посадках по системе отверстия должна соответствовать указанной на черт. 1, а в
посадках по системе вала - на черт. 2. Схема расположения полей допусков по системе отверстия для номинальных размеров 30 - 40 мм
Черт. 1 Схема расположения полей допусков в посадках по системе вала для номинальных размеров 30 - 40
мм
Черт. 2 5. Допуски на неответственные размеры
деталей из пластмасс должны назначаться по 7, 8, 9-му классам точности ОСТ 1010
и 10-му классу точности табл. 3 настоящего стандарта. Допуски должны
располагаться относительно номинального размера следующим образом: в
"плюс" - для охватывающих размеров ( 6. Допуски и посадки на чертежах должны
проставляться по ГОСТ 2.307-68. 7. Предельные отклонения и допуски,
устанавливаемые настоящим стандартом, относятся к деталям из пластмасс, размеры
которых определены при нормальной температуре 20 °C и относительной влажности
воздуха 40 - 70%. Контроль деталей, изготовляемых литьем
под давлением и прессованием, должен производиться после выдержки их в
указанных в табл. 4 условиях. Таблица 4 Время выдержки деталей из пластмасс после съема с пресс-формы до контроля их размеров ──────────────────────────────┬──────────────┬──────────────┬────────────── Классы точности │ 3 - 3а │ 4 - 5 │ 7 - 10 ──────────────────────────────┼──────────────┼──────────────┼────────────── Время выдержки, ч, не менее │ 12 │ 6 │ 3 Приложение РЕКОМЕНДАЦИИ ПО ВЫБОРУ ПОСАДОК И ДОСТИЖИМАЯ
ТОЧНОСТЬ ИЗГОТОВЛЕНИЯ ДЕТАЛЕЙ ИЗ ПЛАСТМАСС Таблица 1 Рекомендации по выбору посадок с натягом и
переходных ────────┬─────────────────────┬────────────┬────────────────────────────────┬─────────────────┬───────── Характер│ Характеристика │ Примеры │ Посадки в соединениях деталей │ Посадки │Шерохова- соедине-│ пластмасс │ применения │ из пластмасс и металла │ в соединениях │тость по- ния ├───────────┬─────────┤ и марки ├───────────────┬────────────────┤ деталей │верхности │ Модуль │Коэффици-│ пластмасс │ Система │ Система вала │ из пластмасс │деталей │ упругости │ент ли- │ │ отверстия │ │ │из │ 3 │нейного │ │ │ │ │металла │10 кгс/см2│расши- │ │ │ │ │ГОСТ │ │рения │ │ │ │ │2789-59 │ │на 1 °C │ │ │ │ │ │ │ -5 │ │ │ │ │ │ │1 x 10 │ │ │ │ │ ────────┴───────────┴─────────┴────────────┴───────────────┴────────────────┴─────────────────┴───────── С зазо-
- - Все марки ром или
пластмасс. натягом Отверстия под подшипники качения текстильных машин ──────────────────────────────────────────────────────────────────────────────────────────────────────── То же
- - Полиамидные смолы марок АК-7, П-68, поликапро- лактам. Зубчатые колеса, шки- вы с допол- нительными креплениями ──────────────────────────────────────────────────────────────────────────────────────────────────────── С натя-
Св. 70 До 1,85 Стеклопласты гом ──────────────────────────────────────────────────────────────────────────────────────────────────────── То же
Св. 70 Св. 1,85 Стеклово- до 2,5 локнистые материалы марки АГ-4, фенопласты. Соединения специального назначения ──────────────────────────────────────────────────────────────────────────────────────────────────────── С на-
Св. 20 Св. 2,5
Волокнит, тягом до 70 до 3,5 текстолит. Втулки подшипников прокатных станков, транспортных устройств ──────────────────────────────────────────────────────────────────────────────────────────────────────── То же
Св. 20 10 - 11 Полиамидные до 40 смолы
марок АК-7, П-68. Втулки подшипников скольжения ──────────────────────────────────────────────────────────────────────────────────────────────────────── То же
До 20 15 - 20 Поликапро-
лактам. Втулки подшипников литьевых, текстильных, сельскохо- зяйственных и транспортных машин Примечание. Эти рекомендации
распространяются на соединения, работающие при нормальной температуре и
влажности воздуха. При эксплуатации соединений с натягом
деталей из пластмасс и металла в других условиях при выборе величин натяга
необходимо учитывать изменение размеров деталей от воздействия температуры и
среды. Таблица 2 Рекомендации по выбору посадок с зазором ─────────┬─────────────────┬────────────────┬───────────────────────────────────┬──────────┬─────── Эксплуа- │ Характеристика │ Примеры │ Посадки в соединениях деталей │Посадки в │Шерохо- тационная│ пластмассы │ применения и │ из пластмасс и металла │соединени-│ватость среда ├────────┬────────┤марки пластмасс │ │ях деталей│поверх- │Коэффи- │Водопо- │ ├─────────────────┬─────────────────┤из │ности │циент │глощение│ │Система отверстия│ Система вала │пластмасс │деталей │линейно-│за 24 ч,│ │ │ │ │из │го │% │ ├─────────────────┴─────────────────┤ │металла │расши- │ │ │ Температура эксплуатации, °C │ │по ГОСТ │рения на│ │ │ │ │2789-59 │1 °C │ │ ├─────┬─────┬─────┬─────┬─────┬─────┤ │ │ -5│ │ │ +30 │ +50 │ +80 │ +30 │ +50 │ +80 │ │ │1 x 10 │ │ │ │ │ │ │ │ │ │ ─────────┴────────┴────────┴────────────────┴─────┴─────┴─────┴─────┴─────┴─────┴──────────┴─────── Воздух,
Пластмассы, Для пар с масло, применяемые в точным бензин, машиностроении центрированием вода и точным направлением, при которых проворачивание и продольное перемещение деталей устраняются дополнительным креплением (шпонки, шлицы). Зубчатые колеса, шкивы при эксплуатации в различных условиях ----------------------------------------------------------------------- То же, в механизмах низкой точности (крышки, заглушки и др.) ─────────────────────────────────────────────────────────────────────────────────────────────────── То же
До 2 До 0,15 Подвижные соединения деталей из стеклопластов (стеклотексто- лит, КАСТ-В, стекловолокнит марки АГ-4) ─────────────────────────────────────────────────────────────────────────────────────────────────── Воздух,
Св. 2,0 Св. 0,15 Подшипники масло, до 4,0 до 0,6 скольжения из бензин волокнита, --------------------------- текстолита, ----------------------------------- Вода
Св. 2,0 Св. 0,15
фенопластов до 4,0 до 0,6 ─────────────────────────────────────────────────────────────────────────────────────────────────── Воздух,
Св. 4,0 Св. 0,6 Подшипники масло, бензин скольжения из полиамидов (по- ликапролактам, --------------------------- полиамидные ------------------------------------------------------ Вода
Св. 4,0 Св. 0,6 смолы марок АК-7, П-68,
по- лиформальдегид, поликарбонат и др.) Точность пластмассовых деталей при различных способах их изготовления Детали из пластмасс могут изготовляться
литьем под давлением, прессованием, резанием и другими способами,
обеспечивающими различную точность. Точность размеров деталей из пластмасс,
изготовленных литьем под давлением и прессованием, зависит от колебания
расчетной усадки материала, конфигурации и габаритных размеров детали, способа
подготовки сырья, точности и конструкции пресс-форм, величины технологических
уклонов и технологических режимов. В частности, в табл. 3 приведены
достижимые классы точности для элементов деталей простой геометрической формы,
имеющих свободную усадку, а также расположенных в одной части пресс-формы. Таблица 3 Достижимые классы точности для деталей из
пластмасс, получаемых литьем под давлением и прессованием ─────┬───────────────────────────────────────────────────────────┬───────── Класс│ Номинальные размеры, мм, при технологическом угле уклона │Материал точ- ├─────────┬─────────────────────────────┬───────────────────┤с колеба- ности│ 0° │ 15' │ 30' │нием │ ├─────────────────────────────┴───────────────────┤расчетной │ │ Наибольшая высота детали, мм, в направлении │усадки, % │ │ разъема пресс-формы │ │ ├─────────┬─────────┬─────────┬─────────┬─────────┤ │ │ 4 │ 15 │ 30 │ 4 │ 15 │ ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 3 │ 1 - 6 │ - │ - │ - │ - │ - │До 0,10 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 3а │ 6 - 120 │ 10 - 50 │ - │ - │ - │ - │До 0,10 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │ 1 - 50 │ - │ - │ - │ - │ - │Св. 0,10 │ │ │ │ │ │ │до 0,16 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 4 │120 - 260│ - │ - │ - │ 6 - 180 │ - │До 0,10 │ ├─────────┼─────────┼─────────┼─────────┼─────────┤ │ │50 - 260 │ - │ - │ - │ - │ ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │50 - 120 │ 3 - 80 │ - │ - │ - │ - │Св. 0,10 │ │ │ │ │ │ │до 0,16 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │ 1 - 50 │ - │ - │ - │ - │ - │Св. 0,16 │ │ │ │ │ │ │до 0,25 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 5 │260 - 500│260 - 500│ 3 - 500 │30 - 500 │180 - 500│30 - 500 │До 0,10 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │120 - 500│80 - 360 │ 3 - 360 │30 - 120 │ 1 - 360 │30 - 120 │Св. 0,10 │ │ │ │ │ │ │до 0,16 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │50 - 180 │ 1 - 180 │ 6 - 80 │ - │ 1 - 120 │ - │Св. 0,16 │ │ │ │ │ │ │до 0,25 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │ 1 - 80 │ 1 - 50 │ - │ - │ 6 - 50 │ - │Св. 0,26 │ │ │ │ │ │ │до 0,40 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 7 │ - │360 - 500│360 - 500│ 3 - 30 │360 - 500│ 3 - 30 │Св. 0,10 │ - │ - │ - │120 - 500│ - │120 - 500│до 0,16 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │180 - 500│180 - 500│80 - 500 │ 3 - 500 │120 - 500│ 3 - 500 │Св. 0,16 │ │ │ │ │ │ │до 0,25 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │80 - 360 │50 - 360 │ 1 - 180 │ 6 - 180 │50 - 180 │ 6 - 180 │Св. 0,25 │ │ │ │ │ │ │до 0,40 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │1 - 120 │ 1 - 80 │ 1 - 80 │ - │ 1 - 80 │ - │Св. 0,40 │ │ │ │ │ │ │до 0,60 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │ 1 - 18 │ 1 - 6 │ - │ - │ - │ - │Св. 0,60 │ │ │ │ │ │ │до 1,00 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 8 │360 - 500│360 - 500│180 - 500│180 - 500│180 - 500│180 - 500│Св. 0,25 │ │ │ │ │ │ │до 0,40 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │120 - 360│80 - 360 │80 - 260 │ 1 - 260 │80 - 260 │ 1 - 260 │Св. 0,40 │ │ │ │ │ │ │до 0,60 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │18 - 120 │ 6 - 120 │ 1 - 120 │ 10 - 80 │ 1 - 120 │ 10 - 80 │Св. 0,60 │ │ │ │ │ │ │до 1,00 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │ 1 - 18 │ 1 - 180 │ - │ - │ 1 - 6 │ - │Св. 1 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 9 │360 - 500│360 - 500│260 - 500│260 - 500│260 - 500│260 - 500│Св. 0,40 │ │ │ │ │ │ │до 0,60 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │120 - 260│120 - 260│120 - 260│80 - 180 │120 - 260│80 - 180 │Св. 0,60 │ │ │ │ │ │ │до 1,00 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │18 - 120 │ 18 - 120│ 1 - 80 │ 1 - 80 │ 6 - 80 │ 1 - 80 │Св. 1 ─────┼─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── 10 │260 - 500│260 - 500│260 - 500│180 - 500│260 - 500│180 - 500│Св. 0,60 │ │ │ │ │ │ │до 1,00 ├─────────┼─────────┼─────────┼─────────┼─────────┼─────────┼───────── │120 - 260│120 - 260│80 - 260 │80 - 260 │80 - 260 │80 - 260 │Св. 1 Если указанные в табл. 3 данные не
удовлетворяют конструктивным требованиям, то в этом случае требуемая точность в
отдельных случаях может быть обеспечена механической обработкой либо другими
организационно-техническими мероприятиями. Достижимые классы точности при обработке
резанием приведены в табл. 4. Таблица 4 Достижимые классы точности при обработке резанием деталей из пластмасс ──────┬───────────┬─────────────────────────────┬────────────────────────── Классы│Номинальные│ Наименование пластмассы │ Способ обработки точ- │размеры, мм│ │ ности │ │ │ ──────┼───────────┼─────────────────────────────┼────────────────────────── 2 │ 3 - 100 │ Полиэтилен, │ Наружное и внутреннее │ │полиметилметакрилат, │шлифование ├───────────┤винипласт ├────────────────────────── │ 3 - 40 │ │ Двукратное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 3 - 40 │ Полистирол, фторопласт │ То же ├───────────┼─────────────────────────────┼────────────────────────── │ 3 - 100 │ Пресспорошки с различными │ Наружное и внутреннее │ │наполнителями │шлифование ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Двукратное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 3 - 100 │ Прессматериалы волокнистые │ Наружное и внутреннее │ │(текстильное, асбестовое │шлифование ├───────────┤волокно) ├────────────────────────── │ 3 - 40 │ │ Двукратное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 3 - 100 │ Слоистые материалы │ Наружное и внутреннее │ │ │шлифование ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Двукратное развертывание ──────┼───────────┼─────────────────────────────┼────────────────────────── 2а │ 1 - 200 │ Полиэтилен, │ Чистовое точение ├───────────┤полиметилметакрилат, ├────────────────────────── │ 10 - 200 │винипласт │ Чистовое растачивание ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Однократное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 3 - 100 │ Полистирол, фторопласт │ Наружное и внутреннее │ │ │шлифование ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Однократное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Пресспорошки с различными │ Чистовое точение ├───────────┤наполнителями ├────────────────────────── │ 10 - 200 │ │ Чистовое растачивание ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Однократное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Прессматериалы волокнистые │ Чистовое точение ├───────────┤(текстильное, стеклянное, ├────────────────────────── │ 10 - 200 │асбестовое волокно) │ Чистовое растачивание ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Однократное развертывание ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Слоистые материалы │ Чистовое точение ├───────────┤ ├────────────────────────── │ 10 - 200 │ │ Чистовое растачивание ├───────────┤ ├────────────────────────── │ 3 - 40 │ │ Однократное развертывание ──────┼───────────┼─────────────────────────────┼────────────────────────── 3 │ 1 - 40 │ Полиэтилен, полиметил- │ Сверление │ │метакрилат, винипласт │ ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Полистирол, фторопласт │ Чистовое точение ├───────────┤ ├────────────────────────── │ 3 - 200 │ │ Чистовое растачивание ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 40 │ Пресспорошки с различными │ Сверление │ │наполнителями │ ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 40 │ Прессматериалы волокнистые │ Сверление │ │(текстильное, стеклянное, │ │ │асбестовое волокно) │ ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 40 │ Слоистые пластики │ Сверление ──────┼───────────┼─────────────────────────────┼────────────────────────── 3а │ 10 - 300 │ Полиэтилен, полиметил- │ Чистовое фрезерование │ │метакрилат, винипласт │ ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 40 │ Полистирол, фторопласт │ Сверление ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 300 │ Пресспорошки с различными │ Чистовое фрезерование │ │наполнителями │ ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 300 │Прессматериалы волокнистые │ Чистовое фрезерование │ │(текстильное, стеклянное, │ │ │асбестовое волокно) │ ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 300 │ Слоистые материалы │ Чистовое фрезерование ──────┼───────────┼─────────────────────────────┼────────────────────────── 4 │ 1 - 200 │ Полиэтилен, полиметил- │ Черновое точение │ │метакрилат, винипласт │ ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 300 │ Полистирол, фторопласт │ Чистовое фрезерование ├───────────┤ ├────────────────────────── │ 1 - 200 │ │ Черновое точение ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Пресспорошки с различными │ Черновое точение │ │наполнителями │ ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Прессматериалы волокнистые │ Черновое точение │ │(текстильное, стеклянное, │ │ │асбестовое волокно) │ ├───────────┼─────────────────────────────┼────────────────────────── │ 1 - 200 │ Слоистые материалы │ Черновое точение ──────┼───────────┼─────────────────────────────┼────────────────────────── 5 │ 10 - 500 │ Полиэтилен, полиметил- │ Черновое фрезерование │ │метакрилат, винипласт │ ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 500 │ Полистирол, фторопласт │ Черновое фрезерование ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 500 │ Пресспорошки с различными │ Черновое фрезерование │ │наполнителями │ ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 500 │ Прессматериалы волокнистые │ Черновое фрезерование │ │(текстильное, стеклянное, │ │ │асбестовое волокно) │ ├───────────┼─────────────────────────────┼────────────────────────── │ 10 - 500 │ Слоистые пластики │ Черновое фрезерование |


 - поля
допусков, устанавливаемые данным стандартом


