| Утвержден и введен
в действие Постановлением Госстандарта СССР от 19 июня 1980 г. N 2913 ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР ПЛАСТИНЫ СМЕННЫЕ МНОГОГРАННЫЕ ТВЕРДОСПЛАВНЫЕ ТЕХНИЧЕСКИЕ УСЛОВИЯ Throw-away
(indexable) carbide inserts. Specifications ГОСТ 19086-80 Группа В56 ОКП 19 6000 Дата введения 1 января 1982 года ИНФОРМАЦИОННЫЕ
ДАННЫЕ 1. Разработан и внесен Министерством
цветной металлургии СССР. Разработчики: Н.А. Кудря, канд. техн.
наук; А.И. Скрипник; А.А. Залужный; О.С. Мальцев, канд. техн. наук; Н.А. Скапа;
М.П. Борисова. 2. Утвержден и введен в действие
Постановлением Государственного комитета СССР по стандартам от 19.06.1980 N
2913. 3. Срок проверки - 1990 г.; периодичность
проверки - 5 лет. 4. Взамен ГОСТ 19086-73. 5. Ссылочные нормативно-технические
документы ─────────────────────────────────────────────┬──────────────────── Обозначение НТД, на который дана ссылка │ Номер пункта ─────────────────────────────────────────────┼──────────────────── ГОСТ 2789-73 │2.10 ГОСТ 3882-74 │2.1 ГОСТ 4872-75 │4.2 ГОСТ 7730-74 │2.18 ГОСТ 18242-72 │3.4 ГОСТ 18321-73 │3.5 ГОСТ 18088-83 │2.21; 5.1 ГОСТ 19042-80 │1.1; 2.2 ГОСТ 19043-80 - ГОСТ 19053-80 │1.1 ГОСТ 19056-80 │1.1 ГОСТ 19057-80 │1.1 ГОСТ 19059-80 │1.1 ГОСТ 19061-80 - ГОСТ 19065-80 │1.1 ГОСТ 19067-80 - ГОСТ 19081-80 │1.1 ГОСТ 19083-80 - ГОСТ 19086-80 │1.1 ГОСТ 20559-75 │3.2 ГОСТ 24247-80 - ГОСТ 24257-80 │1.1 ГОСТ 25403-82 │1.1 ГОСТ 25418-82 │1.1 6. Срок действия продлен до 01.01.1997
Постановлением Госстандарта от 29.12.1990 N 3625. 7. Переиздание (апрель 1992 г.) с
Изменениями N 1, 2, 3, 4, 5, 6, утвержденными в октябре 1984 г., июле 1986 г.,
ноябре 1986 г., июле 1987 г., апреле 1989 г., декабре 1990 г. (ИУС 2-85, 10-86,
2-87, 12-87, 7-89, 4-91). Настоящий стандарт распространяется на
режущие, опорные пластины и стружколомы. Требования стандарта в части разд. 1, 2,
4, 5 являются обязательными. (Измененная редакция, Изм. N 1, 2, 6). 1. КОНСТРУКЦИЯ И
РАЗМЕРЫ 1.1. Конструкция и размеры пластин - по
ГОСТ 19042-80 - ГОСТ 19053-80; ГОСТ 19056-80; ГОСТ 19057-80; ГОСТ 19059-80;
ГОСТ 19061-80 - ГОСТ 19065-80; ГОСТ 19067-80 - ГОСТ 19081-80; ГОСТ 19083-80 -
ГОСТ 19086-80; ГОСТ 24247-80 - ГОСТ 24257-80; ГОСТ 25403-82; ГОСТ 25418-82. (Измененная редакция, Изм. N 6). 2. ТЕХНИЧЕСКИЕ
ТРЕБОВАНИЯ 2.1. Материал пластин: режущих - твердый сплав марок ВК6,
ВК6-ОМ, ВК8, ВК10-ХОМ, ТТ20К9, ТТ7К12, ТТ8К6, ТТ10К8Б, Т5К10, Т14К8, Т15К6 и
Т30К4 по ГОСТ 3882-74, безвольфрамовый твердый сплав марок КНТ16 <*> и
ТН20 и твердый сплав соответствующих марок с износостойким покрытием по технической
документации, утвержденной в установленном порядке; -------------------------------- <*> Пластины из безвольфрамового
твердого сплава марки КНТ16 изготовляют только класса допуска U. опорных - твердый сплав марки ВК15 по
ГОСТ 3882-74; стружколомов - твердый сплав марки ВК8 по
ГОСТ 3882-74. Микроструктура, макроструктура и режущие
свойства - по ГОСТ 4872-75 или по нормативно-технической документации. (Измененная редакция, Изм. N 1, 6). 2.2. Режущие пластины должны
изготовляться классов допусков по ГОСТ 19042-80 в зависимости от вида пластин.
Класс допуска указывается в стандартах на конструкцию и размеры пластин. (Измененная редакция, Изм. N 4). 2.3. Все пластины со стружколомающими
канавками и необработанными ленточками, кроме пластин из твердого сплава марки
Т30К4, подвергаются виброабразивной обработке. По заказу потребителя
допускается не подвергать пластины виброабразивной обработке. Радиус округления режущих кромок должен
соответствовать указанному в табл. 1. Таблица 1 ──────────────────────────────┬─────────────────────────────────── Марка сплава │ Радиус округления при диаметре │ вписанной окружности, мм ├─────────────────┬───────────────── │ до 15,875 │ св. 15,875 ──────────────────────────────┼─────────────────┼───────────────── Т15К6, Т14К8, Т5К10, ТТ7К12, │0,03 - 0,05 │0,05 - 0,08 ТТ10К8Б, ВК8, ТТ20К9 │ │ ──────────────────────────────┼─────────────────┼───────────────── ВК6, ВК6-ОМ, ВК10-ХОМ, ТТ8К6 │0,02 - 0,03 │0,02 - 0,03 2.4. По требованию потребителя режущие
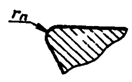
пластины изготавливаются с дополнительной обработкой режущих кромок: с округлением режущих кромок; с упрочняющей фаской; с упрочняющей фаской и округлением
режущих кромок. 2.4.1. Величина радиуса округления
режущих кромок должна соответствовать указанной в табл. 2а. Таблица 2а ─────────────────────────────┬──────────────────────────────────── Обозначение │ Радиус округления r , мм │ n ─────────────────────────────┼──────────────────────────────────── 02 │От 0,02 до 0,03 03 │Св. 0,03 " 0,05 05 │Св. 0,05 " 0,08 08 │Св. 0,08 " 0,10 2.4.2. Размеры упрочняющей фаски (ширина
х угол) должны соответствовать указанным в табл. 2б. Таблица 2б ─────────────┬─────────────────────┬───────────────┬────────────── Обозначение │ Ширина фаски, мм │ Обозначение │ Угол ─────────────┼─────────────────────┼───────────────┼────────────── 0 │- │0 │- 1 │От 0,1 до 0,2 │1 │5° 2 │Св. 0,2 " 0,3 │2 │10° 3 │Св. 0,3 " 0,4 │3 │15° 4 │Св. 0,4 " 0,5 │4 │20° 5 │Св. 0,5 " 0,6 │5 │25° 6 │Св. 0,6 " 0,7 │6 │30° 7 │Св. 0,7 " 0,8 │7 │35° 8 │Св. 0,8 " 0,9 │8 │40° 2.4., 2.4.1, 2.4.2. (Измененная редакция,
Изм. N 6). 2.5. Предельные отклонения линейных и
угловых размеров режущих, опорных пластин и стружколомов должны соответствовать
величинам, указанным в табл. 3. Таблица 3 Размеры, мм ────────────────────┬────────────────────────────────────────────────────────────────────────────┬────────┬──────── Контролируемые │ Режущие пластины классов допусков │Опорные │Стружко- параметры ├────────┬─────────────────┬─────────┬─────────┬─────────┬─────────┬─────────┤пластины│ломы │ U │ М │ К │ G │ Е │ С │ А │ │ │ ├────────┬────────┤ │ │ │ │ │ │ │ │ все │форма Д │ │ │ │ │ │ │ │ │ формы, │ │ │ │ │ │ │ │ │ │кроме Д │ │ │ │ │ │ │ │ ├────────┴────────┴────────┴─────────┴─────────┴─────────┴─────────┴─────────┴────────┴──────── │ Предельные отклонения ──────────┬─────────┼────────┬─────────────────┬─────────┬─────────┬─────────┬─────────┬─────────┬────────┬──────── Длина L, │до 10,0 │+/- 0,08│+/- 0,05 │+/- 0,05 │+/- 0,025│+/- 0,025│+/- 0,025│+/- 0,025│-0,30 │- ширина В, ├─────────┼────────┼─────────────────┼─────────┤ │ │ │ │ │ наружный │св. 10,0 │+/- 0,13│+/- 0,08 │+/- 0,08 │ │ │ │ │ │ диаметр │до 12,7 │ │ │ │ │ │ │ │ │ круглых ├─────────┼────────┼─────────────────┼─────────┤ │ │ │ │ │ пластин, │св. 12,7 │+/- 0,18│+/- 0,10 │+/- 0,10 │ │ │ │ │ │ диаметр │до 22,25 │ │ │ │ │ │ │ │ │ вписанной ├─────────┼────────┼─────────────────┼─────────┤ │ │ │ │ │ окружности│св. 22,25│+/- 0,25│+/- 0,13 │+/- 0,13 │ │ │ │ │ │ d, d │до 30,0 │ │ │ │ │ │ │ │ │ 0 │ │ │ │ │ │ │ │ │ │ ├─────────┼────────┼─────────────────┼─────────┤ │ │ │ │ │ │св. 30,0 │+/- 0,25│+/- 0,15 │+/- 0,15 │ │ │ │ │ │ ──────────┼─────────┼────────┼────────┬────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Размер m │до 10,0 │+/- 0,13│+/- 0,08│+/- 0,11│+/- 0,13 │+/- 0,025│+/- 0,025│+/- 0,013│+/- 0,005│- │- <*> при ├─────────┼────────┼────────┼────────┤ │ │ │ │ │ │ диаметре │св. 10,0 │+/- 0,20│+/- 0,13│+/- 0,15│ │ │ │ │ │ │ d │до 12,7 │ │ │ │ │ │ │ │ │ │ ├─────────┼────────┼────────┼────────┤ │ │ │ │ │ │ │св. 12,7 │+/- 0,27│+/- 0,15│+/- 0,18│ │ │ │ │ │ │ │до 22,25 │ │ │ │ │ │ │ │ │ │ ├─────────┼────────┼────────┼────────┤ │ │ │ │ │ │ │св. 22,25│+/- 0,38│+/- 0,18│- │ │ │ │ │ │ │ │до 30,0 │ │ │ │ │ │ │ │ │ │ ├─────────┼────────┼────────┼────────┤ │ │ │ │ │ │ │св. 30,0 │+/- 0,38│+/- 0,20│- │ │ │ │ │ │ │ ──────────┴─────────┼────────┼────────┴────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Толщина s │+/- 0,13│+/- 0,13 │+/- 0,025│+/- 0,13 │+/- 0,025│+/- 0,025│+/- 0,025│+/- 0,13│+/- 0,13 │+/- 0,20│ │ │ │ │ │ │ │ │<**> │ │ │ │ │ │ │ │ ────────────────────┼────────┼─────────────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Радиус при вершине r│+/- 0,1 │+/- 0,1 │- │+/- 0,1 │+/- 0,01 │+/- 0,1 │- │+/- 0,2 │- <***> │ │ │ │ │ │ │ │ │ ────────────────────┼────────┼─────────────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Диаметр отверстия d │+/- 0,13│+/- 0,10 │- │+/- 0,10 │+/- 0,10 │+/- 0,10 │- │+0,10 │- 1│ │ │ │ │ │ │ │-0,20 │ ──────────┬─────────┼────────┼─────────────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Угол при │без кана-│+/- 30 │+/- 30 │+/- 15 │+/- 5 │+/- 5 │+/- 5 │+/- 5 │+/- 30 │+/- 30 вершине, │вок │ │ │ │ │ │ │ │ │ мин, для ├─────────┤ │ ├─────────┼─────────┼─────────┼─────────┼─────────┤ │ пластин │с канав- │ │ │- │+/- 10 │- │- │- │ │ │ками │ │ │ │ │ │ │ │ │ ──────────┴─────────┼────────┼─────────────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Задний угол, мин, │+/- 30 │+/- 30 │+/- 20 │+/- 20 │+/- 20 │+/- 20 │+/- 20 │+/- 30 │- ──────────┬─────────┼────────┼─────────────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── Углы рас- │от 0° │- │- │+15 │- │+15 │+15 │+15 │- │- положения │до 20° │ │ │ │ │ │ │ │ │ фасок в ├─────────┼────────┼─────────────────┼─────────┼─────────┼─────────┼─────────┼─────────┼────────┼──────── плане, мин│от 20° │- │- │- │- │- │+5 │+5 │- │- для плас- │включ. │ │ │ │ │ │ │ │ │ тин с зад-│и более │ │ │ │ │ │ │ │ │ ним углом │ │ │ │ │ │ │ │ │ │ -------------------------------- <*> Размер m служит для задания
номинального положения вершины пластин, а предельные отклонения размера m
являются предельными отклонениями от номинального положения вершины пластины. <**> Для пластин со
стружколомающими канавками и шлифованными ленточками. <***> Предельные отклонения радиуса
r могут быть использованы только в той степени, которая обеспечит получение
размера m в пределах допуска. (Измененная редакция, Изм. N 4, 5). 2.6. Неуказанные предельные отклонения
линейных размеров до 1 мм не должны быть более +/- 0,15 мм; свыше 1 мм +/- 2.7. Неуказанные предельные отклонения
угловых размеров по AT 16. 2.8. Предельные отклонения формы и
расположения поверхностей должны соответствовать величинам, указанным в табл.
4. (Измененная редакция, Изм. N 4, 5). Таблица 4 Размеры, мм ───────────────────────────────────┬────────────────────┬───────── Контролируемые параметры │ Режущие пластины │Опорные │ классов допуска │пластины ├──────┬──────┬──────┤ │ U │ М, К │G, Е, │ │ │ │С, А │ ───────────────────────────────────┼──────┼──────┼──────┼───────── Отклонение от перпендикулярности │+/- 30│+/- 30│+/- 15│- задних поверхностей к опорной, мин │ │ │ │ ───────────────────────────────────┼──────┼──────┼──────┼───────── Отклонение от симметричности │0,100 │0,100 │0,200 │- отверстия относительно задних │ │ │ │ поверхностей │ │ │ │ ───────────┬───────────┬───────────┼──────┼──────┼──────┼───────── Отклонение │выпуклость │До 16 │0,005 │0,005 │0,005 │0,010 от плос- │при длине ├───────────┼──────┼──────┼──────┼───────── костности │режущих │От 16 до 27│0,010 │0,010 │0,005 │0,010 опорных по-│кромок ├───────────┼──────┼──────┼──────┼───────── верхностей │ │Св. 27 │0,015 │0,015 │0,005 │0,015 ───────────┴───────────┴───────────┼──────┼──────┼──────┼───────── Отклонение от плоскостности задних │0,030 │0,030 │0,010 │- поверхностей (выпуклость) │ │ │ │ 2.9. Выкрашивания на режущих кромках
пластин классифицируются в зависимости от класса допуска по величине и
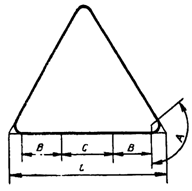
расположению на режущей кромке. 2.9.1. Зоны расположения выкрашиваний
указаны на черт. 1:
А - на радиусе или фаске при вершине; В - на
режущей кромке; С - на средней части режущей кромки, равной
1/2 l, для форм ромбических и параллелограммных - на
половине длины режущей кромки со стороны нерабочей части Черт. 1 2.9.2. Величина выкрашивания на режущих
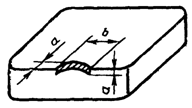
кромках пластин без стружколомающих канавок и со спрессованными или
шлифованными стружколомающими канавками, не должна превышать значений,
указанных в табл. 5, и на черт. 1а. Таблица 5 мм ──────┬───────┬────────────┬──────────────────────────────────────────────── Длина │Обозна-│Расположение│ Размеры выкрашиваний (а x b) пластин классов режу- │чение │выкрашиваний│ допусков щей │зоны на│ ├────────────────────────┬─────────────────────── кромки│чертеже│ │ G, Е, С, К, А │ U, M │ │ ├────────────┬───────────┼───────────┬─────────── │ │ │без канавок │с канавками│без канавок│с канавками ──────┼───────┼────────────┼────────────┼───────────┼───────────┼─────────── До 16 │А │на радиусе │0,05 х 0,10 │0,10 х 0,20│0,10 х 0,20│0,15 х 0,30 │ │(фаске) │ │ │ │ ├───────┼────────────┼────────────┼───────────┼───────────┼─────────── │В, С │на режущей │0,10 х 0,20 │0,15 х 0,30│0,15 х 0,30│0,20 х 0,40 │ │кромке │ │ │ │ ──────┼───────┼────────────┼────────────┼───────────┼───────────┼─────────── От 16 │А │на радиусе │0,05 - 0,10 │0,10 х 0,20│0,10 х 0,20│0,15 х 0,30 До 27 │ │(фаске) │ │ │ │ ├───────┼────────────┼────────────┼───────────┼───────────┼─────────── │В │на режущей │0,10 х 0,20 │0,15 х 0,30│0,15 х 0,30│0,20 х 0,40 │ │кромке │ │ │ │ ├───────┼────────────┼────────────┼───────────┼───────────┼─────────── │С │на средней │0,15 х 0,30 │0,20 х 0,40│0,20 х 0,40│0,25 х 0,50 │ │части режу- │ │ │ │ │ │щей кромки │ │ │ │ ──────┼───────┼────────────┼────────────┼───────────┼───────────┼─────────── От 27 │А │на радиусе │0,10 х 0,20 │0,15 х 0,30│0,15 х 0,30│0,25 х 0,50 │ │(фаске) │ │ │ │ ├───────┼────────────┼────────────┼───────────┼───────────┼─────────── │В │на режущей │0,15 х 0,30 │0,20 х 0,40│0,20 х 0,40│0,30 х 0,60 │ │кромке │ │ │ │ ├───────┼────────────┼────────────┼───────────┼───────────┼─────────── │С │на средней │0,20 х 0,40 │0,25 х 0,50│0,25 х 0,50│0,35 х 0,70 │ │части режу- │ │ │ │ │ │щей кромки │ │ │ │ ──────┴───────┴────────────┼────────────┼───────────┼───────────┼─────────── На режущей кромке пластин │0,10 х 0,20 │0,15 х 0,30│0,15 х 0,30│0,20 х 0,40 круглой формы на расстоянии│ │ │ │ не менее 4 мм друг от друга│ │ │ │
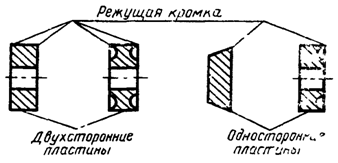
Черт. 1а 2.9.3. Общее количество выкрашиваний на
всех режущих кромках односторонних пластин и на каждой из сторон двусторонних
пластин не должно быть более трех. Из них допускается одно выкрашивание на
одном из радиусов или фаске при вершине в соответствии с табл. 5. На нерабочих режущих кромках допускаются
размеры выкрашиваний не более 0,3 мм. 2.9.4. На радиусах при вершине опорных
пластин, рабочей кромке стружколомов размеры выкрашиваний (a x b) не должны
быть более 0,15 х 0,30 мм. 2.9.5. (Исключен, Изм. N 5). 2.9.6. Размеры заусенцев или
выкрашиваний, возникающих при скалывании заусенцев, для пластин с прессованными
стружколомающими канавками и необработанными ленточками не должны превышать
размера а, равного 0,07 мм. 2.9.2 - 2.9.6. (Измененная редакция, Изм.
N 4). 2.10. Параметр шероховатости поверхностей
пластин по ГОСТ 2789-73 должен соответствовать указанному в табл. 6. Таблица 6 ────────────┬───────────────┬─────────────────────────────────────── Состояние │ Поверхности │ Параметр шероховатости поверхностей поверхностей│ │ Ra, мкм, не более │ ├─────────────────────────────┬───────── │ │ режущих пластин │опорных │ │ классов допусков │пластин и │ ├────┬────────────────────────┤стружко- │ │U, M│ G, Е, С , К, А │ломов │ │ ├────────────┬───────────┤ │ │ │альфа <= 11°│альфа > 11°│ ────────────┼───────────────┼────┼────────────┼───────────┼───────── Обработанные│Передние │0,32│0,32 │0,20 │0,63 ├───────────────┼────┼────────────┼───────────┼───────── │Опорные │0,63│0,63 │0,63 │0,63 ├───────────────┼────┼────────────┼───────────┼───────── │Задние │- │0,25 │0,16 │- ├───────────────┼────┼────────────┼───────────┼───────── │Упрочняющие │0,63│0,63 │0,63 │- │фаски, ленточки│ │ │ │ Примечание. Допускается шлифование
пластин со стружколомающими канавками и задними углами по задним поверхностям
на ширину не менее 1,0 мм от режущей кромки. Пластины должны подвергаться следующей
обработке в зависимости от класса допусков: все классы допусков - передние
поверхности с прессованными стружколомающими канавками пластин всех классов
допусков не шлифуются. Допускается шлифование пластин со стружколомающими
канавками по ленточкам; U, М - шлифуются по опорным и передним
поверхностям; К - шлифуются по опорным, передним
поверхностям, а также задним поверхностям на фасках при вершине; G, Е, С, А - шлифуются по опорным,
передним и задним поверхностям. (Измененная редакция, Изм. N 1, 4). 2.11. На всех поверхностях пластин не
должно быть вздутий, расслоений, трещин, а на опорных поверхностях также
налипаний. (Измененная редакция, Изм. N 6). 2.12. (Исключен, Изм. N 5). 2.13. Термины и обозначения приведены в
Приложении 1. 2.14, 2.15. (Исключены, Изм. N 5). 2.16. Показатели надежности пластин
(установленный и средний периоды стойкости, а также критерий отказа) должны
соответствовать установленным в нормативно-технической документации на режущий
инструмент, оснащенный соответствующими многогранными пластинами из твердого
сплава. (Введен дополнительно, Изм. N 2). 2.17. На опорной поверхности каждой
режущей пластины диаметром вписанной окружности более 6,35 мм должна быть
нанесена электрохимическим способом или краской марка твердого сплава. Режущие пластины диаметром 6,35 мм и
менее, пластины с диаметром 12,7 мм и менее и отверстием, опорные пластины и
стружколомы не маркируют. 2.18. Пластины одной марки сплава, одной
партии и одного форморазмера укладывают в потребительскую тару (в специальные
пластмассовые футляры с индивидуальными ячейками для каждой пластины) до 10 шт. Пластины, габаритные размеры которых
превышают 17 х 18 х 5 мм, допускается заворачивать в целлофан по ГОСТ 7730-89
или другие прозрачные полимерные пленки в количестве до 10 шт. Допускается
перемещение пластин в футлярах. 2.19. В потребительскую тару вкладывают
или фиксируют полиэтиленовой лентой с липким слоем или бумажной лентой с
помощью клея этикетку с цветной полоской - красной, синей или желтой - в
зависимости от группы применения сплава по справочному Приложению 2. На этикетке должно быть указано: а) наименование предприятия-изготовителя; б) марка твердого сплава и подгруппа
применения - по справочному Приложению 2; в) номер партии и дата выпуска; г) обозначение пластин (цифровое или
буквенно-цифровое); д) обозначение стандарта на конструкцию и
размеры. 2.20. В групповую тару вкладывают
паспорт, в котором должно быть указано: количество пластин и их масса; результаты испытаний; сведения по п. 2.19. 2.21. Остальные требования к упаковке
пластин - по ГОСТ 18088-83. 2.17 - 2.21. (Введены дополнительно, Изм.
N 6). 3. ПРИЕМКА 3.1. Для проверки соответствия пластин
требованиям настоящего стандарта предприятие-изготовитель должно проводить
приемочный контроль. 3.2. Контроль на соответствие требованиям
п. 2.1 - по ГОСТ 20559-75. 3.3. Контроль на соответствие требованиям
пп. 2.9.2, 2.9.3, 2.9.6 и 2.11 - сплошной. 3.4. Контроль на соответствие требованиям
пп. 2.3 - 2.8, 2.9.4, 2.10 - выборочный по ГОСТ 18242-72. Пластины на контроль предъявляются
партиями. Партия должна состоять из пластин одного форморазмера, одной марки
твердого сплава, изготовленных по одному технологическому процессу за
определенный промежуток времени и одновременно предъявленных к приемке по
одному документу. (Измененная редакция, Изм. N 5). 3.5. Метод отбора пластин в выборку -
случайный по ГОСТ 18321-73. 3.6. Дефекты пластин разделяются на
критические, значительные и малозначительные. К критическим относятся дефекты,
связанные с нарушением требований, указанных в пп. 2.9.2, 2.9.3, 2.9.6 и 2.11. Критические дефекты не допускаются. 3.7. К значительным относятся дефекты,
связанные с нарушением требований, указанных в пп. 2.5 на размеры d, m, s, r и
2.10. Контроль пластин на соответствие
требованиям пп. 2.5 на размеры d, m, s, r и 2.10 осуществляется по каждому
параметру в отдельности. План контроля должен соответствовать
указанному в табл. 6а. Таблица 6а ────────────────────┬───────────────────────┬───────────────────── Объем партии │ Объем выборки │ Приемочное число ────────────────────┼───────────────────────┼───────────────────── 2 - 150 │13 <*> │0 151 - 280 │50 │1 281 - 500 │50 │1 501 - 1200 │80 │2 1201 - 3200 │125 │3 3201 - 10000 │200 │5 -------------------------------- <*> Если объем выборки равен или
больше объема партии, применяют сплошной контроль. 3.8. Партия принимается, если количество
дефектных пластин в выборке не превышает приемочного числа. Партия бракуется или подвергается
сплошному контролю, если количество дефектных пластин в выборке больше
приемочного числа. 3.9. К малозначительным относятся
дефекты, связанные с нарушением требований, указанных в пп. 2.3, 2.4, 2.5 (за
исключением размеров d, m, s, r), 2.6, 2.7, 2.8, 2.9.4. Контроль должен проводиться по
совокупности параметров, отнесенных к малозначительным дефектам. План контроля должен соответствовать
указанному в табл. 7а. Таблица 7а ────────────────────┬──────────────────────┬────────────────────── Объем партии │ Объем выборки │ Приемочное число ────────────────────┼──────────────────────┼────────────────────── 2 - 15 │2 <*> │0 16 - 25 │8 │1 26 - 50 │8 │1 51 - 90 │13 │2 91 - 150 │20 │3 151 - 280 │32 │5 281 - 500 │50 │7 501 - 1200 │80 │10 1201 - 3200 │125 │14 3201 - 10000 │200 │21 -------------------------------- <*> Если объем выборки равен или
больше объема партии, применяют сплошной контроль. (Измененная редакция, Изм. N 5). 3.10. Партия пластин принимается, если
количество дефектов в выборке по совокупности параметров не превышает
приемочного числа. Партия пластин бракуется или подвергается
сплошному контролю, если количество дефектов в выборке по совокупности
параметров больше приемочного числа. Партия пластин бракуется или подвергается
сплошному контролю по параметру, если его отклонение превышает предельное более
чем на 50% от допуска хотя бы на одной пластине. 3.11. Дефектные пластины, выявленные в
партии, прошедшей приемочный контроль, должны быть заменены. (Измененная редакция, Изм. N 4). 4. МЕТОДЫ ИСПЫТАНИЙ 4.1. Испытание пластин должно проводиться
в соответствии с требованиями разд. 2 и 3. 4.2. Соответствие пластин требованиям п.
2.1 определяется по ГОСТ 3882-74 и ГОСТ 4872-75. 4.3. Методы контроля дефектов и
шероховатости поверхностей приведены в табл. 7. Таблица 7 Контроль дефектов и шероховатости поверхности ──────────────────────┬──────────────────┬──────────────────────── Контролируемые │ Измерительные │ Рекомендации по параметры │ приборы │ проведению измерения ──────────────────────┼──────────────────┼──────────────────────── 1. Выкрашивание режу-│ Лупа 4-х кратного│ Внешний осмотр или щей кромки (п. 2.9) │увеличения. │измерение ──────────────────────┤ │ 2. Заусенцы │ Инструментальный │ (п. 2.9.6) │микроскоп │ ──────────────────────┼──────────────────┼──────────────────────── 3. Шероховатость │ Прибор для изме- │ Измерения проводят на поверхности (п. 2.10) │рения шероховатос-│расстоянии не более 2 мм │ти поверхности │от режущей кромки (Измененная редакция, Изм. N 4). 4.4. Методы контроля линейных и угловых
размеров пластин приведены в табл. 8. Таблица 8 Измерение предельных отклонений размеров и расположения поверхностей ────────────────┬────────────────────────┬────────────────┬────────────────── Контролируемые │ Схема измерения │ Измерительные │ Pекомендации параметры │ │ приборы │ по проведению │ │ │ измерения ────────────────┼────────────────────────┼────────────────┼────────────────── 1. Радиус │ - │ Проектор или │ - округления режу-│ │инструментальный│ щей кромки r │ │микроскоп │ n │ │ │ (пп. 2.3 и 2.4) │ │ │ ────────────────┼────────────────────────┼────────────────┼────────────────── 2. Радиус при │ чертеж │ Проектор и │ - эпсилон│ │шаблон с 20-х │ вершине r │ │кратным │ (п. 2.5; │ │увеличением или │ табл. 3) │ │инструментальный│ │ │микроскоп │ │ │ │ ────────────────┼────────────────────────┼────────────────┼────────────────── 3. Диаметр │ - │ Предельные │ - отверстия d │ │калибры-пробки и│ 1 │ │инструментальный│ (п. 2.5; │ │микроскоп │ табл. 3) │ │ │ ────────────────┼────────────────────────┼────────────────┼────────────────── 4. Отклонения │ - │Угломер с ценой │ - углов (п. 2.5; │ │ /│ табл. 3) │ │деления шкалы 2 │ │ │или специальные │ │ │приборы │ ────────────────┼────────────────────────┼────────────────┼────────────────── 5. Рабочая │ чертежи │ а) Прибор с │ Измерительную толщина (п. 2.5;│ │измерительной │головку прибора табл. 3) │ │головкой. Плос- │устанавливают на │ │копараллельные │ноль при помощи │ │концевые меры │концевых мер │ │ б) Микрометр с │размером s. │ │ценой деления │ Установив прове- │ │0,01 мм типа МК │ряемую пластину, │ │по ГОСТ 6507-78 │определяют показа- │ │ │ния головки, кото- │ │ │рые не должны пре- │ │ │вышать предельных │ │ │отклонений размера │ │ │s ────────────────┼────────────────────────┼────────────────┼────────────────── 6. Диаметр │ а) пластины с четным │ Специальный │Измерительную го- вписанной │числом вершин │прибор с │ловку прибора окружности d │ │измерительной │устанавливают на (п. 2.5; │ чертеж │головкой. │ноль при помощи табл. 3) │ │ Плоскопарал- │концевых мер раз- │ │лельные │мером d. │ │концевые меры │ Установив прове- │ │ │ряемую пластину, │ │ │определяют показа- │ │ │ния головки, кото- │ │ │рые не должны пре- │ │ │вышать предельных │ │ │отклонений размера │ │ │d. │ │ │ Измерение должно │ │ │проводиться в двух │ │ │взаимоперпендику- │ │ │лярных положениях │ │ │пластины ├────────────────────────┼────────────────┼────────────────── │ б) пластины с нечетным │ Специальный │ Измерительную │числом вершин │прибор с │головку прибора │ │измерительной │устанавливают на │ чертеж │головкой. │ноль при помощи │ │ Круглая устано-│круглой меры, │ │вочная мера │диаметр которой │ │ │соответствует │ │ │размеру d. Измеря- │ │ │ют проверяемую │ │ │пластину, опреде- │ │ │ляют показания │ │ │головки. Допусти- │ │ │мые показания при ├────────────────────────┼────────────────┤измерении пластин │ в) пластины │ │трехгранной и │шестигранной формы с │ │шестигранной формы │углом 80° │ │с углом 80° не │ │ │должны превышать │ чертеж │ │предельных откло- │ │ │нений размера d, │ │ │увеличенных в 1,5 │ │ │раза, а пятигран- │ │ │ных пластин │ │ │увеличенных в 1,11 │ │ │раза. Измерение │ │ │проводится в одном │ │ │положении │ │ │пластины ────────────────┼────────────────────────┼────────────────┼────────────────── 7. Размер m │ а) пластины с четным │ Специальный │ Измерительную (п. 2.5; │числом вершин │прибор с измери-│головку прибора табл. 3) │ │тельной голов- │устанавливают на │ чертеж │кой. │ноль при помощи │ │ Круглая устано-│круглой меры, │ │вочная мера. │диаметр которой │ │ Плоскопарал- │соответствует │ │лельные меры │размеру d, и кон- │ │ │цевых мер размером │ │ │m. Измеряют прове- │ │ │ряемую пластину, │ │ │определяют показа- │ │ │ния головки, кото- │ │ │рые не должны пре- │ │ │вышать предельных │ │ │отклонений размера │ │ │m. Измерение │ │ │должно проводиться │ │ │на всех вершинах ├────────────────────────┼────────────────┼────────────────── │ б) пластины с нечетным │ Специальный │ Измерительную │числом вершин │прибор с изме- │головку прибора │ │рительной го- │устанавливают на │ чертеж │ловкой. Плоско- │ноль при помощи │ │параллельные │концевых мер │ │концевые меры │размером m. │ │ │Установив прове- │ │ │ряемую пластину, │ │ │определяют пока- │ │ │зания головки, │ │ │которые не должны │ │ │превышать │ │ │предельных от- │ │ │клонений размера │ │ │m. Измерение │ │ │должно прово- │ │ │диться на всех │ │ │вершинах ├────────────────────────┼────────────────┼────────────────── │ в) пластины с четным │ Специальный │ Измерительную │числом вершин и фаской │прибор с измери-│головку прибора │при вершине │тельной голов- │устанавливают на │ │кой. Специальная│ноль при помощи │ чертеж │установочная │меры. Установив │ │мера │проверяемую плас- │ │ │тину, определяют │ │ │показания головки, │ │ │которые не должны │ │ │превышать предель- │ │ │ных отклонений │ │ │размера m. Измере- │ │ │ние должно прово- │ │ │диться на всех │ │ │вершинах ────────────────┼────────────────────────┼────────────────┼────────────────── │ мм │ │ ├───────┬────────────────┤ │ │Длина │Размер а │ │ │режущей│ 1 │ │ │кромки │(для пластин) │ │ │ ├────────┬───────┤ │ │ │с задним│без │ │ │ │углом │заднего│ │ │ │ │угла │ │ ├───────┼────────┼───────┤ │ │12,700 │9,5 │10 │ │ ├───────┼────────┼───────┤ │ │15,875 │11,5 │12 │ │ ├───────┼────────┼───────┤ │ │19,050 │14,5 │15 │ │ │ │ │ │а = 1/3 длины пластины │ │ │ 2 │ │ │ │ │ │а = 2/3 длины пластины │ │ │ 3 │ │ ────────────────┼────────────────────────┼────────────────┼────────────────── 8. Отклонение │ чертежи │ Прибор с изме- │ Определяют на от параллельнос-│ │рительной голов-│измеряемом отрезке ти опорной и │ │кой. Плоскопа- │максимальное и передней поверх-│ │раллельные кон- │минимальное пока- ности (п. 2.8; │ │цевые меры │зания отсчетного табл. 4) │ │ │устройства. Раз- │ │ │ность этих пока- │ │ │заний не должна │ │ │превышать предель- │ │ │ных отклонений от │ │ │параллельности ────────────────┼────────────────────────┼────────────────┼────────────────── 9. Отклонение │ чертеж │ Специальный │ Измерение прово- от симметричнос-│ │прибор с │дят на всех сторо- ти отверстий │ │измерительной │нах пластины. относительно │ │головкой │Разность между задних поверх- │ │ │максимальным и ностей (п. 2.8; ├────────────────────────┤ │минимальным пока- табл. 4) │ чертеж │ │заниями прибора не │ │ │должна превышать │ │ │удвоенной величины │ │ │допустимой несим- │ │ │метричности ────────────────┼────────────────────────┼────────────────┼────────────────── 10. Отклонение │ - │ Угломер с ценой│ - от перпендику- │ │ /│ лярности задних │ │деления шкалы 5 │ поверхностей к │ │или специальные │ опорной поверх- │ │приборы │ ности (п. 2.8; │ │ │ табл. 4) │ │ │ ────────────────┼────────────────────────┼────────────────┼────────────────── 11. Отклонение │ чертеж │ Специальный │ Измерительную от плоскостности│ │прибор. Плоско- │головку прибора (выпуклость) │ │параллельная │устанавливают на опорных и задних│ │концевая мера, │ноль при помощи поверхностей │ │лекальная │концевой меры. (п. 2.8; │ │линейка, образец│Установив проверя- табл. 4) │ │просвета │емую пластину, │ │ │определяют показа- │ │ │ния головки, кото- │ │ │рые не должны пре- │ │ │вышать предельных │ │ │отклонений Примечания. 1. Диаметр вписанной
окружности d и размер m должны измеряться в плоскости параллельной опорной.
Отклонение плоскостей измерения от параллельности не должно превышать 0,1 мм на
100 мм. 2. Для пластин без заднего угла плоскость
измерения должна лежать в средней части толщины пластины, для пластин с задним
углом режущие кромки должны лежать в плоскости измерения. Соответствие пластин требованиям пп. 2.6,
2.7 обеспечивается технологически и контролю у изготовителя не подлежит. (Измененная редакция, Изм. N 5). 4.5. Размерные и угловые параметры
стружколомающих прессованных канавок обеспечиваются технологически. 4.6. Контроль параметров режущих пластин
на соответствие пп. 2.5 и 2.10, подлежащих виброобработке, осуществлять до
указанной операции. 4.7. Контроль неперпендикулярности задних
поверхностей пластин к опорным проводят на прямолинейных участках задних
поверхностей. 4.8. Контроль выпуклости задних
поверхностей пластин с задними углами должен проводиться в средней части задних
поверхностей. 4.9. Шероховатость ленточек
стружколомающих канавок и упрочняющих отрицательных фасок на режущих кромках
обеспечивается технологически. 4.10. Показатели надежности сменных
многогранных пластин контролируют на инструменте, оснащенном данными
пластинами. Методы контроля показателей надежности должны соответствовать
установленным в нормативно-технической документации на режущий инструмент. (Введен дополнительно, Изм. N 2). 5.
ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ 5.1. Транспортирование и хранение пластин
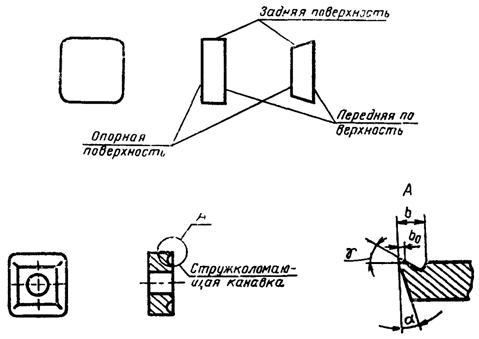
- по ГОСТ 18088-83. (Измененная редакция, Изм. N 6). Приложение 1 Справочное ТЕРМИНЫ И ОБОЗНАЧЕНИЯ
стружколомающей канавки;
кромки режущей, вспомогательной и переходной
фаски;
Режущая огругленная кромка
Режущая с упрочняющей фаской кромка
f - ширина упрочняющей фаски режущей кромки (Измененная редакция, Изм. N 6). Приложение 2 Справочное ГРУППЫ ПРИМЕНЕНИЯ СПЛАВОВ ──────┬────────────┬─────────────┬───────────────┬──────────────── Марки-│Обозначение │ Обозначение │ Обозначение │Марка твердого ровоч-│ группы │ марки │ марки БВТС по │сплава с износо- ный │ применения │ твердого │ технической │стойким покрыти- цвет ├──────┬─────┤ сплава по │ документации, │ем по техничес- │Основ-│Под- │ГОСТ 3882-74 │ утвержденной │кой документа- │ная │груп-│ │в установленном│ции, утвержден- │группа│па │ │ порядке │ной в установ- │ │ │ │ │ленном порядке ──────┼──────┼─────┼─────────────┼───────────────┼──────────────── Синий │Р │Р01 │Т30К4 │ТН20 │- │ ├─────┼─────────────┼───────────────┼──────────────── │ │Р10 │Т15К6 │ТН20; КНТ16 │T5K10 + TiC; │ │ │ │ │ВП 1255 │ ├─────┼─────────────┼───────────────┼──────────────── │ │Р20 │Т14К8 │КНТ16 │TT10K8Б + TiC │ ├─────┼─────────────┼───────────────┤ │ │Р25 │ТТ20К9 │- │ │ ├─────┼─────────────┼───────────────┼──────────────── │ │Р30 │Т5К10; │- │Т5К10 + ТiС; │ │ │ТТ10К8Б │ │ТТ10К8Б + ТiС; │ │ │ │ │TT7K12 + TiC │ ├─────┼─────────────┼───────────────┼──────────────── │ │Р40 │ТТ7К12; Т5К12│- │TT7K12 + TiC │ ├─────┼─────────────┼───────────────┼──────────────── │ │Р50 │ТТ7К12 │- │- ──────┼──────┼─────┼─────────────┼───────────────┼──────────────── Желтый│М │М05 │ВК6-ОМ │- │- │ ├─────┼─────────────┼───────────────┼──────────────── │ │М10 │ТТ8К6; ВК6М │- │- │ ├─────┼─────────────┼───────────────┼──────────────── │ │М20 │ТТ10К8Б │- │- │ ├─────┼─────────────┼───────────────┼──────────────── │ │М30 │ВК8; ВК10-ОМ;│- │- │ │ │ВК10М │ │ │ ├─────┼─────────────┼───────────────┼──────────────── │ │М40 │ТТ7К12; │- │- │ │ │ВК10-ОМ │ │ ──────┼──────┼─────┼─────────────┼───────────────┼──────────────── Крас- │К │К01 │ВК3 │- │- ный │ ├─────┼─────────────┼───────────────┼──────────────── │ │К05 │ВК6-ОМ; ВК6М │- │- │ ├─────┼─────────────┼───────────────┼──────────────── │ │K10 │ТТ8К6 │ТН20; КНТ16 <*>│ВК6 + ТiС │ ├─────┼─────────────┼───────────────┤ │ │К20 │ВК6; ВК4 │ТН20; КНТ16 <*>│ │ ├─────┼─────────────┼───────────────┼──────────────── │ │K30 │ВК8; ВК4 │- │BK8 + TiC │ ├─────┼─────────────┼───────────────┼──────────────── │ │К40 │ВК15; ВК8 │- │- -------------------------------- <*> Применяется только при
фрезеровании. Приложения 1, 2. (Измененная редакция,
Изм. N 1). |